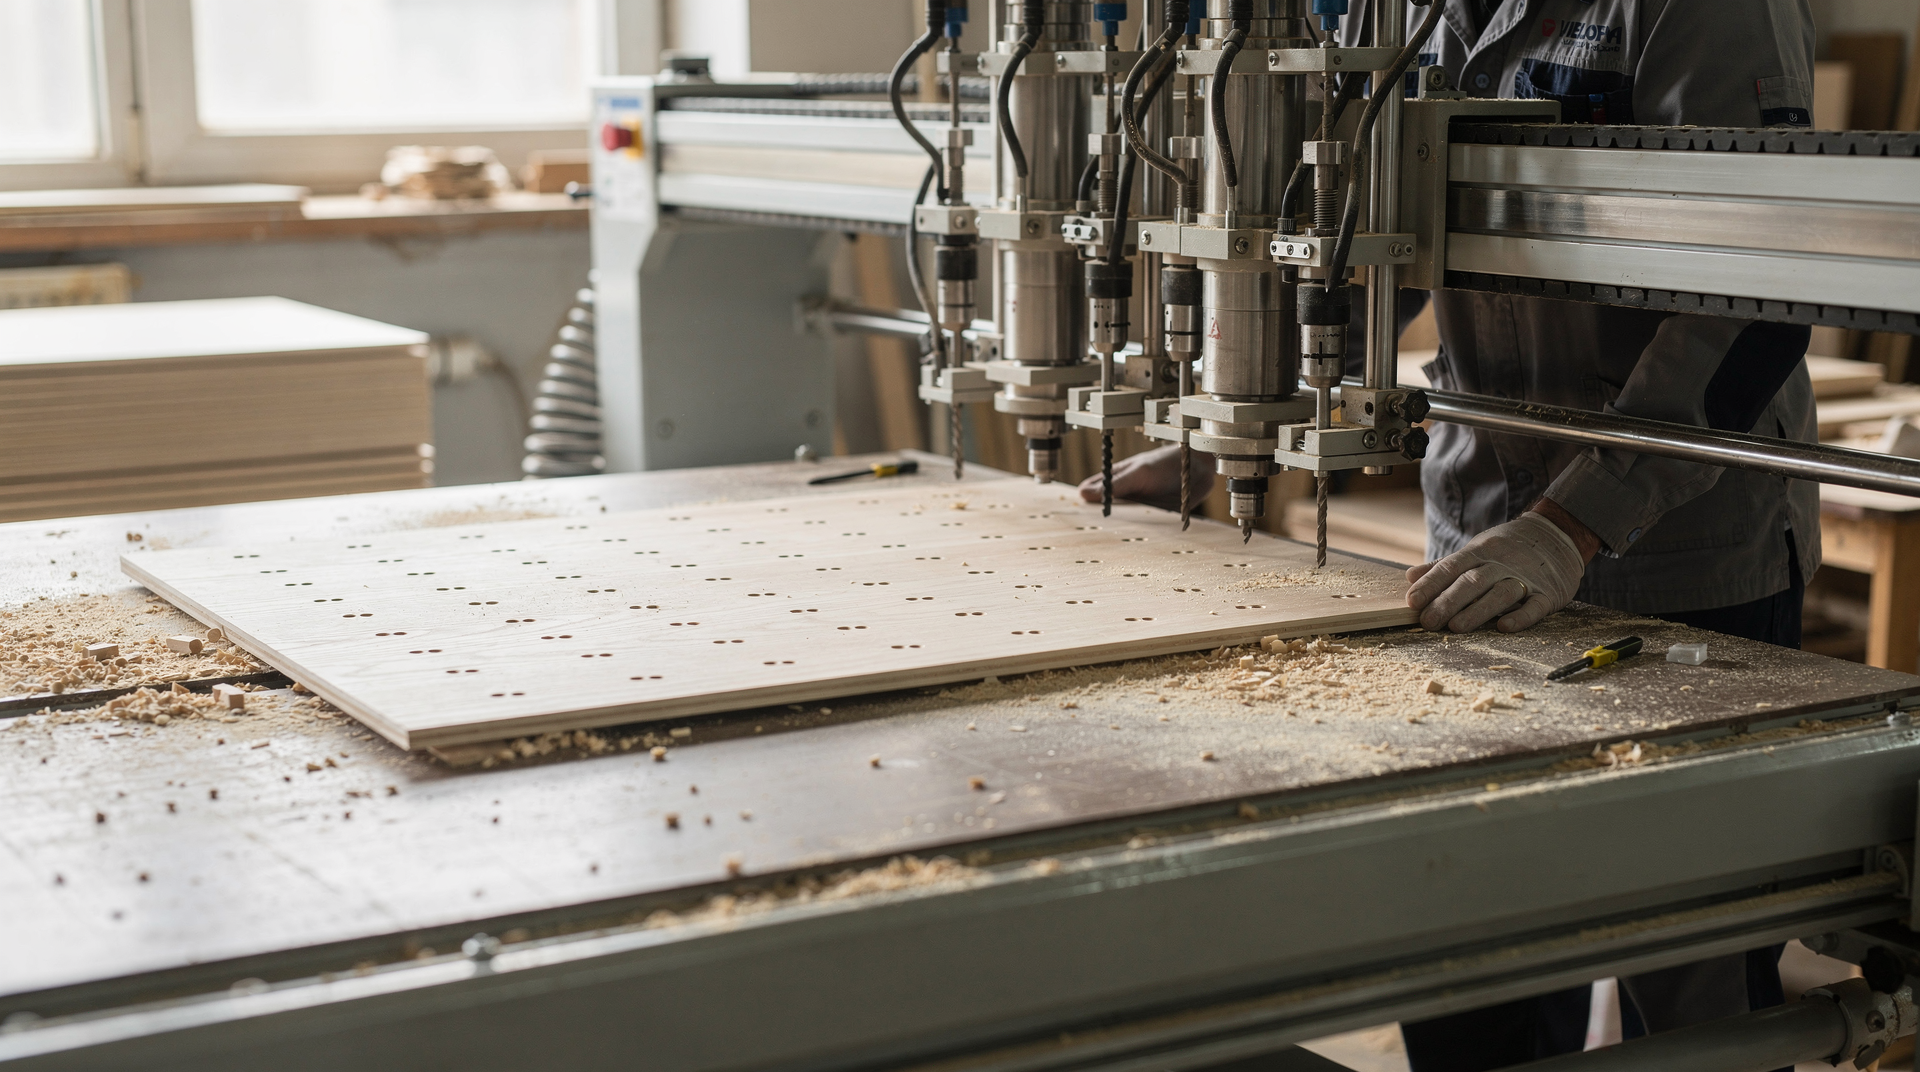
Что такое присадка и зачем она нужна
Присадка — это сверление, выборка и подготовка технологических отверстий под мебельную фурнитуру, соединения и крепёж. Проще говоря, это все отверстия, которые нужны, чтобы мебель можно было собрать правильно и без доработок на месте.
Когда я только начинал работать с корпусной мебелью, то быстро понял: присадка — это не просто «просверлить дырку по отметке карандашом». Это операция, где важна каждая десятая доля миллиметра. Отверстие под конфирмат, сделанное с небольшим уводом, — и деталь уже не стягивается нормально, появляется зазор. Сместил центр под чашку петли — фасад висит криво, и регулировочные винты уже не спасают.
Чаще всего присадка выполняется под:
- конфирматы;
- шканты;
- эксцентриковые стяжки;
- петли;
- направляющие ящиков;
- полкодержатели;
- уголки, стяжки, опоры;
- подъёмные механизмы и другую спецфурнитуру.
В мебельном деле присадка — это не просто «просверлить по разметке». Здесь важны:
- точный размер отверстия;
- глубина;
- расстояние от кромки;
- повторяемость от детали к детали;
- чистота входа и выхода сверла;
- отсутствие сколов и уводов.
Если сделать отверстия с погрешностью, появятся перекосы фасадов, зазоры, заедание ящиков и проблемы при сборке. На своём опыте скажу: переделывать бракованную деталь всегда дольше и дороже, чем один раз настроить станок как следует.
Где применяется присадка в мебели
Присадка используется почти на всех этапах мебельного производства, особенно в корпусной мебели. Когда мы запускали серию кроватей, присадка шла практически на каждой детали: царги, изголовье, опорные бруски, элементы под механизм трансформации. Пропустишь одно отверстие или сделаешь его не там — и на сборке получаешь головную боль.
Основные зоны применения
- Корпуса шкафов и тумб — отверстия под шканты, стяжки, полкодержатели, конфирматы.
- Фасады и двери — присадка под петли и ответные планки.
- Ящики — отверстия под направляющие, крепёж днища и передней панели.
- Кровати — стяжки, уголки, крепление царг, опорных элементов и механики.
- Полки и перегородки — точная сетка отверстий под переставные полки.
- Мебель по индивидуальному заказу — сложная фурнитура, нестандартные схемы, повторяющиеся серии деталей.
Для серийного производства особенно важна повторяемость. Если одна деталь отличается от другой на пару миллиметров, сборка превращается в ручную подгонку. На объёме это означает потерю времени, брак и рост себестоимости. Помню случай: партия из тридцати корпусов, и на каждом втором отверстия под эксцентрики ушли на миллиметр — сборщики матерились, технолог краснел, а мы потом полдня пересверливали и ставили заглушки.
Какие бывают сверлильно-присадочные станки
Сверлильно-присадочные станки отличаются по конструкции, степени автоматизации и задачам. Выбор зависит от масштаба производства и ассортимента мебели. Когда я работал в небольшом цехе, мы обходились одношпиндельным вертикальным станком и парой кондукторов. Для серийной мебели этого уже мало — нужна скорость и стабильная повторяемость.
| Тип станка | Для чего подходит | Плюсы | Ограничения |
|---|---|---|---|
| Одношпиндельный | Небольшие мастерские, единичные операции | Простота, низкая цена, понятное обслуживание | Медленно, много ручной разметки |
| Многошпиндельный | Серийная присадка под петли, стяжки, крепёж | Высокая скорость, повторяемость | Менее гибкий для нестандартных задач |
| Горизонтально-сверлильный | Отверстия в торцах, боковых поверхностях, под шканты | Удобен для точной торцевой присадки | Требует навыка настройки |
| Вертикально-сверлильный | Отверстия по плоскости деталей | Универсален для многих операций | Не всегда удобен для серийной мебели |
| С ЧПУ и автоматической подачей | Крупное производство, высокая точность и объём | Минимум ручных ошибок, высокая производительность | Дороже, требует квалификации и обслуживания |
Для небольшого производства чаще всего достаточно универсального присадочного станка или комбинации нескольких простых решений. Для серийной мебели уже важна быстрая настройка, наличие упоров, линеек и повторяемость всех параметров. Если делаете кухни или шкафы-купе десятками — многошпиндельный станок окупается очень быстро за счёт скорости и снижения брака.
Основные элементы сверлильно-присадочного станка
Чтобы работать без постоянных ошибок, полезно понимать, из чего состоит станок и за что отвечает каждый узел. Когда я обучал новичков, всегда начинал с устройства станка — не с кнопок «пуск» и «стоп», а с логики: почему упор стоит именно так, зачем нужен прижим и что будет, если станина расшатана.
Ключевые узлы
- Станина — основа, которая держит геометрию и гасит вибрации. Если станина слабая или стоит неровно, точность уходит сразу.
- Сверлильная головка — рабочий узел, где закрепляются шпиндели или один шпиндель.
- Шпиндель — вращающаяся часть, на которой держится сверло. Биение шпинделя — частая причина разбитых отверстий.
- Ограничитель глубины — помогает сверлить на заданную глубину без риска пройти насквозь. Особенно критично на тонких деталях и фасадах.
- Упоры и линейки — задают расстояние от края детали и положение отверстий. От их настройки зависит, совпадут ли оси на двух сопрягаемых деталях.
- Прижимы — фиксируют заготовку, чтобы она не смещалась во время сверления. Руками держать деталь нельзя — ни с точки зрения безопасности, ни с точки зрения точности.
- Подача — ручная или механизированная система перемещения инструмента.
Чем надёжнее фиксация детали, тем меньше вероятность смещения, сколов и разброса по размерам. На практике даже небольшой люфт прижима даёт плавающую точку входа сверла — а это уже потенциальный брак.
Какие материалы чаще всего присаживают
Сверлильно-присадочные операции применяются не только к ЛДСП, но и к другим мебельным материалам. И каждый материал ведёт себя по-своему. Одно дело — сверлить ламинированную плиту, другое — массив бука или ясеня, где волокна могут увести сверло в сторону.
Материалы и особенности работы
- ЛДСП — самый распространённый материал, но требует аккуратной работы из-за риска сколов. Особенно уязвима кромка и места выхода сверла с обратной стороны.
- МДФ — сверлится ровно, но важно контролировать чистоту отверстия и глубину. Пыль от МДФ мелкая и быстро забивает канавки сверла.
- Массив дерева — поведение зависит от породы, влажности и направления волокон. Дуб и ясень сверлятся плотно, бук склонен к растрескиванию при неправильной подаче.
- Фанера — даёт хороший результат, но нужно учитывать слоистую структуру. На выходе сверла возможны вырывы верхнего слоя шпона.
- Кромлёные детали — требуют особенно точного входа сверла у кромки. Если сверло заходит слишком близко к краю, кромка может отойти или треснуть.
- Покрытые поверхности — шпон, пластик, эмаль, лак требуют чистого режущего инструмента. Тупое сверло рвёт декоративный слой, и дефект уже не скрыть.
В массиве важнее учитывать волокна и возможное растрескивание. В плитных материалах главная проблема — сколы и вырывы. Поэтому техника работы и выбор сверла отличаются. Для ЛДСП я всегда держу под рукой сверло с твердосплавными напайками и центрирующим остриём — оно даёт чистый вход и не рвёт ламинат.
Основные виды присадки под мебельную фурнитуру
Ниже — самые частые операции, с которыми сталкивается мебельщик. Каждая из них имеет свои нюансы, и со временем вырабатывается привычка проверять определённые параметры перед запуском серии.
1. Присадка под конфирматы
Конфирмат — один из самых распространённых мебельных крепежей. Для него нужно отверстие нужного диаметра и глубины, часто с разными ступенями под тело и резьбу. Ступенчатое сверло здесь незаменимо: одна ступень идёт под гладкую часть, вторая — под резьбу.
Важно:
- соблюдать осевую точность;
- не пересверлить деталь;
- выдерживать расстояние от кромки;
- использовать острое сверло.
Если отверстие под конфирмат уходит в сторону, при затяжке деталь может треснуть или пойти винтом. Особенно это заметно на узких царгах и стойках.
2. Присадка под шканты
Шкантовые соединения требуют точного совпадения осей в двух деталях. Ошибка даже на небольшой величине приводит к тому, что детали не садятся или расходятся по плоскости. Шкант — штука жёсткая, он не прощает неточностей.
Что критично:
- одинаковая глубина отверстий;
- совпадение расстояния от базовой поверхности;
- отсутствие уводов.
При работе с массивом под шканты важно учитывать направление волокон: если отверстие идёт вдоль волокон, сверло может немного гулять. В плитных материалах такой проблемы нет, зато есть риск скола на выходе.
3. Присадка под эксцентрики
Эксцентриковые стяжки популярны в корпусной мебели. Здесь важны не только отверстия под сам эксцентрик, но и канал под штифт или винт. Если отверстие под эксцентрик смещено относительно штока, стяжка либо не затянется, либо поведёт детали.
Типичная ошибка — смещение центра отверстия. В результате стяжка не работает или стягивает детали с перекосом. Проверяйте соосность пробной сборкой: вставили шток, накинули эксцентрик, повернули — детали должны притянуться плотно и без щелей.
4. Присадка под петли
Петли требуют особенно точной посадки чашки и ответной планки. Если отверстие под чашку смещено или глубина неверная, фасад будет закрываться неправильно. Регулировочные винты имеют ограниченный ход, и если ошибка выходит за пределы регулировки — фасад придётся перевешивать или пересверливать.
Чаще всего контролируют:
- диаметр чашки;
- глубину сверления;
- расстояние от края фасада;
- положение ответной планки на корпусе.
Для чашек петель обычно используют сверло Форстнера или специальное чашечное сверло. Оно даёт ровное дно и чистую боковую поверхность — петля садится плотно, без люфта.
5. Присадка под направляющие ящиков
У направляющих важны параллельность и одинаковая высота установки с обеих сторон. Даже хорошая фурнитура будет работать плохо, если присадка сделана с перекосом. Ящик будет заедать, перекашиваться или вываливаться из направляющих.
Здесь критично выдержать горизонт: левая и правая направляющие должны стоять строго на одной высоте относительно дна корпуса. Разница даже в полмиллиметра даёт заметный перекос на длине ящика.
Как устроен рабочий процесс
Чтобы присадка была стабильной, работа должна идти по понятной схеме. Импровизация здесь не нужна — нужна дисциплина. Когда я работал на производстве, мы всегда начинали с пробной детали, даже если делали сотую по счёту партию одной и той же модели. Потому что станок мог сбиться, сверло затупиться, а упор — сместиться.
Пошаговый процесс
- Подготовить карту присадки или чертёж.
- Проверить детали по размерам.
- Определить базовую кромку и базовую плоскость.
- Настроить упоры, линейки и глубину сверления.
- Сделать пробную деталь.
- Проверить посадку фурнитуры.
- После подтверждения точности запускать серию.
- Контролировать выборочно каждую партию.
На практике именно пробная деталь экономит больше всего времени. Если сначала проверить один элемент, а не десять, можно быстро поймать ошибку настройки. А пересверлить одну деталь куда проще, чем целую стопку.
Какие ошибки встречаются чаще всего
Присадка кажется простой операцией только на первый взгляд. В реальности большинство проблем связано с повторяющимися мелочами. Я не раз ловил себя на том, что ошибка возникала не из-за сложности, а из-за невнимательности: забыл проверить базу, не затянул прижим, поленился сменить затупившееся сверло.
Типовые ошибки
- неверно выбрана базовая кромка;
- не учтена толщина материала;
- выставлена неправильная глубина сверления;
- деталь сдвинулась во время работы;
- тупое сверло дало скол или увод;
- отверстия сделаны без учёта карты присадки;
- перепутаны левая и правая детали;
- не проверена совместимость фурнитуры и сверления;
- не выдержаны технологические отступы.
Чем это оборачивается
- фасады стоят неровно;
- ящики цепляют корпус;
- петли работают туго;
- стяжки не затягиваются;
- отверстия выходят на лицевую поверхность;
- брак приходится переделывать вручную.
Самое обидное — когда отверстие выходит на лицевую сторону. Такое случается, если перепутать толщину материала или неправильно выставить ограничитель глубины. Деталь идёт в брак, и хорошо, если это рядовая полка, а не фасад с дорогой отделкой.
Как избежать брака: практический чек-лист
Ниже короткий рабочий список, который полезно держать перед глазами в цехе. Я такие списки распечатывал и вешал рядом со станком — банально, но работает. Когда устаёшь или спешишь, легко пропустить элементарную проверку.
Чек-лист перед началом присадки
- Проверить размеры детали.
- Уточнить материал и его толщину.
- Сверить карту присадки с чертежом.
- Подготовить правильное сверло.
- Проверить заточку и состояние инструмента.
- Настроить упоры и глубину.
- Зафиксировать деталь прижимами.
- Сделать тестовое отверстие.
- Проверить посадку фурнитуры.
- Запустить серию только после контроля.
Если в производстве много повторяющихся изделий, этот список стоит превратить в стандартную операционную процедуру. Это снижает зависимость от опыта конкретного мастера. Когда к станку встаёт новый человек, ему не нужно догадываться — он просто идёт по пунктам.
Как выбрать сверло для присадки
Инструмент напрямую влияет на качество отверстия. Даже хороший станок не компенсирует плохое сверло. Я убеждался в этом не раз: поставишь дешёвое сверло без центрирующего острия на ЛДСП — и получаешь рваный вход, сколы ламината и увод в сторону.
На что смотреть
- Диаметр — должен точно соответствовать фурнитуре. Допуск здесь минимальный: для шканта 8 мм сверло нужно именно 8 мм, а не 8,2.
- Длина рабочей части — зависит от толщины материала и глубины. Слишком длинное сверло может вибрировать и давать разбитое отверстие.
- Геометрия режущей кромки — влияет на чистоту отверстия. Для плитных материалов хорошо работают сверла с центрирующим остриём и подрезателями по краям.
- Материал сверла — должен подходить для древесных плит и массива. Твердосплавные напайки держат заточку дольше, особенно на абразивных материалах вроде ЛДСП.
- Состояние заточки — тупой инструмент даёт сколы и перегрев. Перегретое сверло теряет твёрдость и быстро приходит в негодность.
Для плитных материалов особенно ценится чистый рез без вырыва декоративного слоя. Для массива важнее стабильность направления сверла и отсутствие растрескивания по волокнам. На бук и дуб я предпочитаю сверла с более острым углом заточки — они меньше давят на волокна и не рвут их.
Настройка станка: что проверить перед запуском
Перед серией важно не торопиться. Большая часть проблем уходит уже на этапе настройки. Лучше потратить десять минут на проверку, чем потом час на исправление брака.
Что нужно проверить
- параллельность стола и рабочих упоров;
- правильность базирования детали;
- положение сверлильной головки;
- глубину хода;
- совпадение разметки с фактическим положением сверла;
- работу прижимов;
- повторяемость после нескольких пробных циклов.
Если станок используется каждый день, полезно вести журнал настроек по типовым изделиям. Это ускоряет запуск похожих заказов и снижает риск ошибки. Записал настройки для стандартного шкафа — и через месяц не вспоминаешь, какое там было расстояние до упора, а просто выставляешь по журналу.
Присадка в небольшом цехе и на серийном производстве: в чём разница
Подход к присадке сильно зависит от объёма. Когда я работал в маленьком цехе, мы могли позволить себе подстраиваться под каждое изделие. На серийном производстве такой подход уже не работает — там важна скорость и стабильность.
| Параметр | Небольшой цех | Серийное производство |
|---|---|---|
| Приоритет | Гибкость | Скорость и повторяемость |
| Настройка | Часто вручную | По шаблонам и картам |
| Контроль | Мастер проверяет почти всё | Выборочный контроль партии |
| Риск ошибки | Выше из-за разных задач | Выше при сбое процесса |
| Оборудование | Универсальное | Специализированное |
В маленьком производстве ценится универсальность станка и опыт оператора. На серии важнее скорость переналадки, стабильный стандарт и дисциплина контроля. Если на серии сбивается настройка, брак идёт потоком — и это уже не одна деталь, а десятки.
Когда лучше использовать шаблоны, а когда станок
Шаблоны и кондукторы не отменяют присадочный станок, а часто дополняют его. В мастерской у меня всегда лежит набор кондукторов под петли, шканты и стяжки — для единичных заказов они быстрее, чем перенастраивать станок.
Шаблоны удобны, если:
- изделие повторяется нечасто;
- нужно быстро поставить отверстия на единичной детали;
- производство маленькое;
- важна низкая стоимость оснастки.
Станок выгоднее, если:
- деталей много;
- требуется стабильная точность;
- есть повторяющиеся карты присадки;
- нужно ускорить сборку;
- важен чистый и одинаковый результат.
Во многих мастерских лучший вариант — это сочетание: типовые операции выполняются на станке, нестандартные — шаблонами и ручным инструментом. Например, присадку под петли на фасадах делаем на станке, а редкую фурнитуру на нестандартном расстоянии — по кондуктору.
Безопасность работы
Сверлильно-присадочный станок выглядит спокойнее фрезера или циркулярки, но травмоопасность тут тоже реальная. Вращающееся сверло не щадит пальцы, а незафиксированная деталь может провернуться и ударить по рукам.
Основные правила безопасности
- не работать без фиксации детали;
- не держать заготовку руками в зоне сверления;
- не трогать вращающийся инструмент;
- проверять исправность прижимов и ограничителей;
- убирать стружку только после полной остановки;
- не использовать повреждённые сверла;
- работать в защитных очках;
- не отвлекаться во время серии.
На практике многие травмы происходят не из-за сложного оборудования, а из-за спешки и привычки «сверлить на автомате». Когда делаешь сотую деталь за день, внимание притупляется — и рука сама тянется поправить заготовку, не выключив станок. Вот этого допускать нельзя.
Кому полезно освоить присадку
Присадка — базовый навык для тех, кто хочет работать в мебельном производстве или столярке. Без понимания этой операции невозможно собрать корпусную мебель качественно и быстро.
Этот навык нужен:
- столяру;
- сборщику мебели;
- оператору станка;
- мебельному технологу;
- мастеру по индивидуальным заказам;
- начинающему предпринимателю в мебельной сфере.
Если человек понимает логику присадки, он лучше читает чертежи, быстрее замечает ошибки и увереннее собирает изделия на производстве или в мастерской. Это тот случай, когда знание одной операции подтягивает общее понимание технологии.
Как быстро прокачать навык
Освоение присадки быстрее всего идёт через практику на реальных деталях. Теория без станка даёт лишь общее представление, а руки должны запомнить усилия, положения и типовые ошибки.
Рабочий план обучения
- Разобраться в типах фурнитуры.
- Научиться читать карту присадки.
- Понять базирование детали.
- Отработать сверление на обрезках.
- Освоить настройку глубины и упоров.
- Сделать несколько тестовых сборок.
- Изучить типовые ошибки и причины брака.
- Перейти к серийной работе под контролем мастера.
Важно не только сверлить, но и понимать, почему отверстие должно быть именно там и именно такой глубины. Без этого навык остаётся механическим. Когда оператор понимает, зачем нужен отступ от кромки в 5 мм, а не в 7 мм, он уже не сделает ошибку «на глазок».
FAQ
Что такое присадка в мебельном производстве?
Это сверление и подготовка отверстий под фурнитуру, крепёж и соединения, чтобы мебель можно было точно собрать. Без присадки детали просто не соберутся в готовое изделие.
Чем присадочный станок лучше ручной дрели?
Он даёт повторяемость, точность и скорость. Для серии это особенно важно. Ручной дрелью можно сделать десяток отверстий, но когда их сотни — без станка не обойтись.
Можно ли обойтись без станка?
Можно, если объём небольшой и задачи простые. Но при серийной работе станок резко снижает риск ошибок. Кондуктор и ручная дрель выручают на единичных заказах, но на потоке они проигрывают по всем параметрам.
Почему петли и направляющие часто ставятся с ошибками?
Потому что смещена база, неверна глубина или не учтена карта присадки. Даже небольшое отклонение влияет на работу фурнитуры. Петля может работать, но фасад будет висеть с перекосом, который не убрать регулировкой.
Какие детали сложнее всего присаживать?
Чаще всего проблемными бывают фасады под петли, тонкие детали, массив с неоднородной структурой и элементы с большим количеством отверстий. На тонких деталях легко пройти насквозь, на массиве — получить скол или трещину, а на фасадах ошибка сразу заметна визуально.
Вывод
Присадка под мебельную фурнитуру — это основа точной и быстрой сборки. От качества сверления зависит не только внешний вид мебели, но и её работоспособность, срок службы и количество брака в производстве.
Хорошая присадка строится на трёх вещах: точной разметке, правильной настройке станка и дисциплине контроля. Если эти три элемента выстроены, даже сложная фурнитура становится предсказуемой в работе, а сборка — быстрой и чистой. Без этого мебель не соберётся как надо, сколько ни затягивай крепёж и ни регулируй петли.