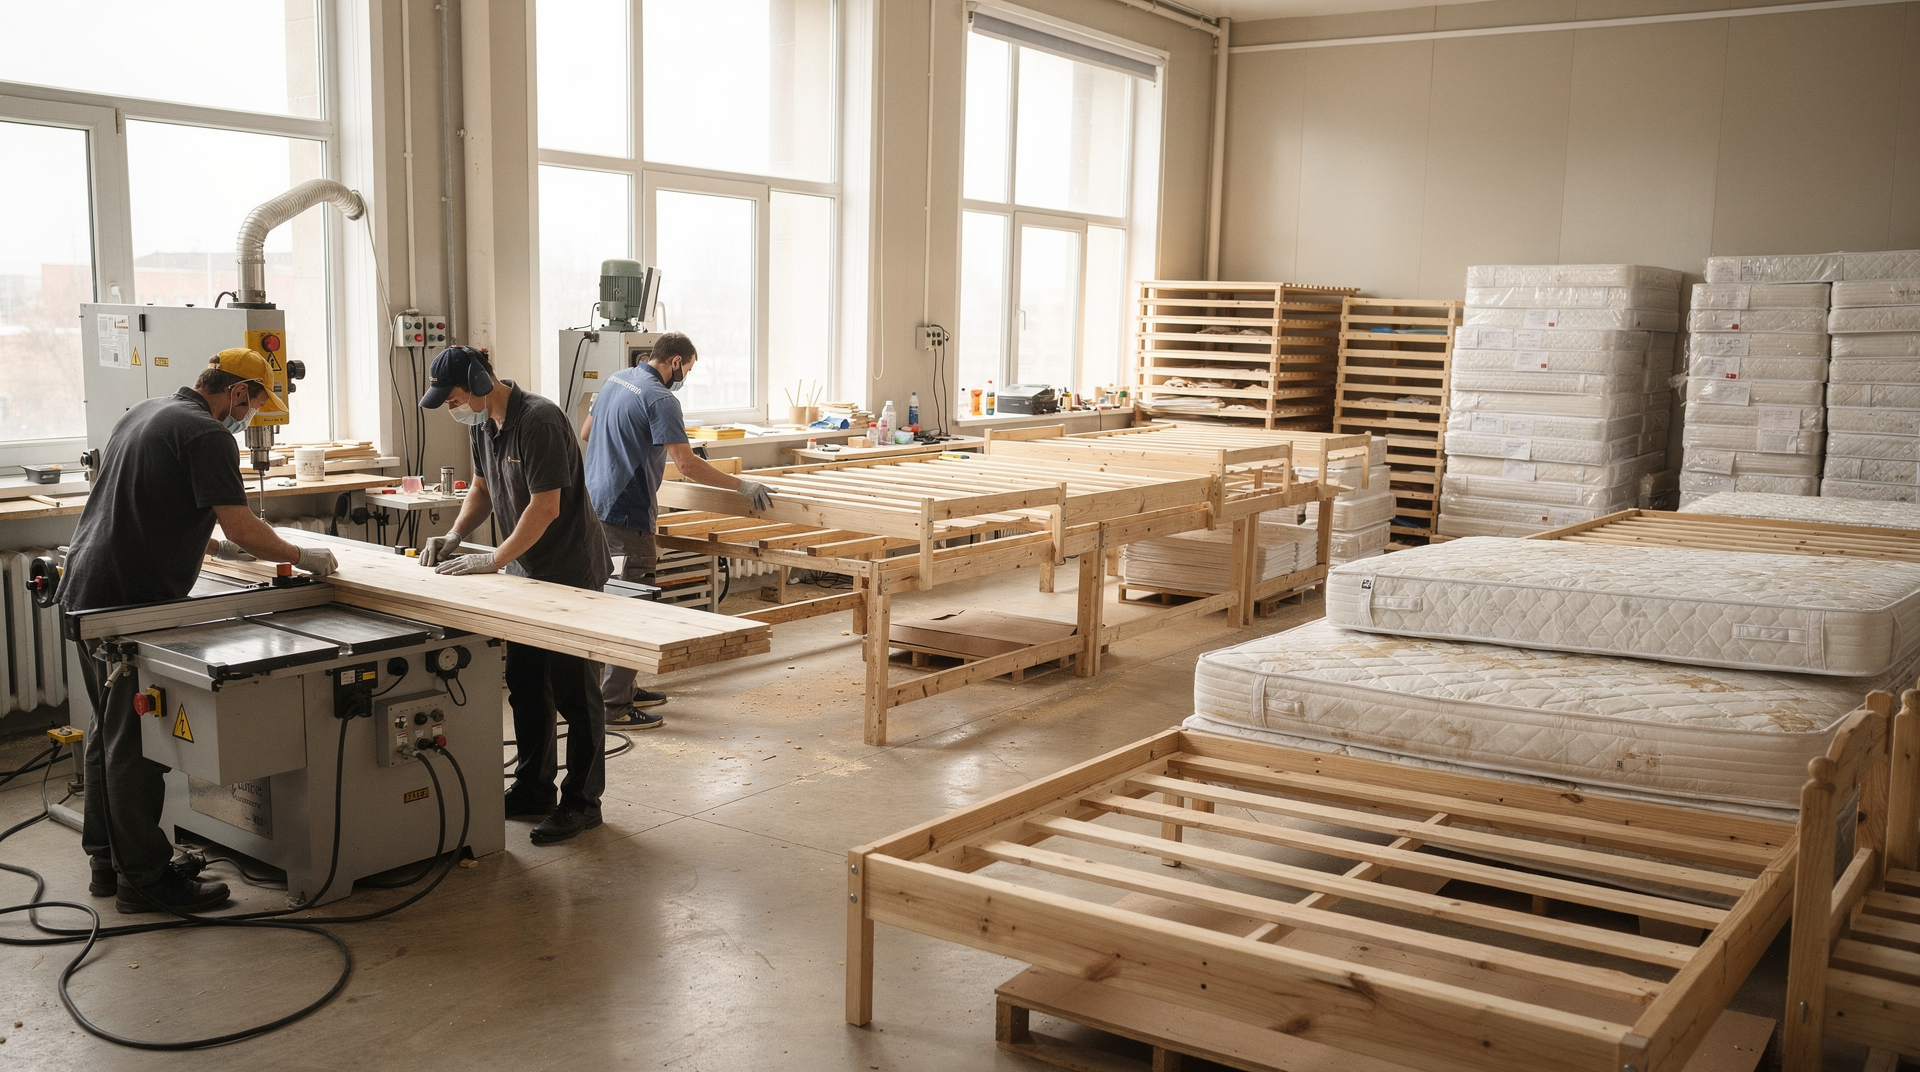
С чего начинается цех по производству кроватей
Когда ко мне приходят за советом по запуску цеха, я всегда задаю три вопроса, и ответы на них определяют вообще всё: от метража помещения до того, какой шуруповёрт покупать. Первый — из чего вы собираетесь делать кровати: массив, МДФ с ЛДСП или комбинированные модели с мягкими элементами. Второй — какой объём планируете: штучные заказы по эскизам, мелкую серию на склад или стабильный поток из месяца в месяц. Третий — какие операции вы реально потянете сами, а что разумнее отдать на аутсорс, например, покраску или раскрой крупных партий.
От этих ответов зависит буквально каждая цифра в смете. Допустим, вы решили работать с массивом — тогда вам сразу нужны строгальный станок и место под выдержку после склейки. Если стартуете на ЛДСП — критически важен точный форматно-раскроечный станок и кромкооблицовка, а без них геометрия поплывёт уже на этапе сборки. Комбинированные модели с мягкими изголовьями добавляют отдельный участок под обивку, а это свои материалы, инструмент и, главное, время.
Для небольшого цеха я обычно рекомендую не распыляться и строить производство вокруг трёх групп: каркасные кровати на основе ЛДСП или фанеры, модели из массива и варианты с мягкими элементами. Один понятный продуктовый ряд отладить гораздо проще, чем пытаться сразу закрыть и сложные дизайнерские модели, и бюджетные серийные позиции. Когда ассортимент раздут на старте, вы просто тонете в переналадках и не успеваете накопить статистику по повторяющимся ошибкам.
Логика потока: как должна двигаться деталь
В хорошо организованном цехе деталь движется в одном направлении, без возвратов и лишних пересечений. Это называется потоковая организация, и для небольшого производства она критически важна. Когда я только начинал, мы грешили тем, что ставили станки туда, где осталось место, а потом удивлялись: почему сборщик ходит через весь цех за очередной заготовкой, а готовые каркасы стоят в проходе и мешают раскрою. Лишние метры переноски и ручные «круги» по помещению съедают производительность быстрее, чем кажется.
Базовый маршрут заготовки
Классическая последовательность для кровати выглядит так: сначала материал приходит на склад и акклиматизируется, затем идёт на раскрой, где получает первичный размер. После этого — присадка и выборка: отверстия под стяжки, шканты, конфирматы, посадочные места под фурнитуру. Дальше сборка каркаса, где кровать впервые обретает форму. Потом шлифовка — этап, на котором закладывается качество поверхности под покрытие. Затем отделка: масло, лак, морилка или грунт. Финальная сборка с контролем геометрии и комплектности. И наконец упаковка и отгрузка.
Если работаете с массивом, перед раскроем добавляются строгание и калибровка, затем склейка щитов или заготовок и обязательная выдержка после склейки — минимум сутки, а лучше двое, чтобы снять внутренние напряжения. Пренебрежение выдержкой приводит к тому, что склеенный щит ведёт винтом уже на следующий день, и вся дальнейшая работа идёт насмарку.
Главное правило планировки
Есть вещи, которые категорически нельзя размещать рядом. Зона грязной обработки — раскрой, фрезеровка, шлифовка — не должна соседствовать с участком отделки. Пыль от шлифовки оседает на свежее покрытие моментально, и вы получаете брак, который видно невооружённым глазом. Склад необработанного материала и упаковка готовой продукции — тоже плохие соседи: влажность от свежей древесины и грязь с упаковочных материалов легко портят товарный вид. Проход людей и движение крупногабаритных деталей должны быть разнесены, иначе вы рискуете не только качеством, но и безопасностью. И ещё: участок шлифовки и место хранения готовой фурнитуры — пыль забивается в резьбу и механизмы, а потом клиент получает крепёж, который не закручивается.
Какие участки нужны в небольшом цехе
Даже если у вас одно помещение на 80–100 квадратов, его нужно делить на функциональные зоны. Не обязательно строить стены, но у каждой операции должно быть своё место с понятными границами. Это дисциплинирует и сокращает время на поиски.
1. Склад сырья
Здесь хранится всё, что ещё не пошло в работу: доска, брус, мебельные щиты, ЛДСП, МДФ, фанера, фурнитура, крепёж, опоры и упаковочные материалы. Для древесины критично сухое, проветриваемое помещение без резких перепадов влажности. Массив не должен лежать прямо на полу — только на подкладках или стеллажах, иначе нижние доски набирают влагу и идут винтом.
Практический минимум, который я всегда рекомендую: стеллажи или хотя бы ровные подкладки из бруса, маркировка партий по дате поставки и влажности, раздельное хранение по породам и толщине, отдельное место для брака и возвратов. Без маркировки вы через неделю не вспомните, какая доска уже акклиматизировалась, а какую только привезли.
2. Раскройный участок
Это сердце цеха. Именно здесь заготовка получает первичный размер, и если на этом этапе пошла погрешность, дальше она только накапливается. Задачи участка: распил листовых материалов, раскрой массива, подрезка в размер и первичная сортировка деталей.
Для небольших объёмов не обязательно сразу покупать дорогую раскроечную линию с ЧПУ. Но нужен стабильный и точный инструмент: форматно-раскроечный станок с хорошей кареткой или, на худой конец, качественная циркулярная пила с направляющей шиной. Если пила гуляет на полмиллиметра, на сборке вы получите щели, которые не спрячет никакая шпаклёвка.
3. Участок присадки и сверления
Здесь делают отверстия под стяжки, шканты, конфирматы, посадочные места под фурнитуру и выборки под опоры, крепления и планки. Именно на этом этапе закладывается точность сборки. Ошибка в присадке — это не косметика, это перекос каркаса, щели, люфт и гарантированные рекламации.
Я не раз видел, как на первый взгляд аккуратно сделанная кровать не собиралась до конца именно потому, что отверстия под стяжки были смещены на миллиметр-полтора. Вроде мелочь, а эксцентрик не заходит, и весь каркас стоит враспор. Поэтому кондукторы и шаблоны на этом участке — не роскошь, а необходимость.
4. Сборочный участок
На сборке кровать превращается из набора деталей в изделие. Здесь должны быть ровный стол или сборочный настил — проверенный по уровню, без прогибов и уклонов. Струбцины разных типов: длинные для склейки царг, угловые для фиксации каркаса. Угольники и фиксаторы, место для временной выдержки клеевых соединений, доступ к пневмоинструменту или ручному инструменту.
Сборочный участок не должен быть проходным. Когда через него ходят все подряд — за фурнитурой, на склад, в зону упаковки — качество падает почти сразу. Сборщик отвлекается, теряет ритм, а в спешке легко пропустить перекос или недотянутый крепёж.
5. Шлифовка и подготовка под отделку
Для кроватей это один из самых чувствительных этапов. На вид изделие может быть почти готово, но мелкие риски, перепады и следы инструмента сразу бросаются в глаза после нанесения покрытия. Особенно на массиве бука или ясеня — у них плотная структура, и любая царапина проявляется контрастно.
Здесь нужны орбитальные и ленточные шлифмашины, пылеудаление с хорошей аспирацией, локальное освещение и стол для осмотра деталей под острым углом к свету. Я всегда советую проходить поверхность минимум двумя номерами зерна: сначала грубее, чтобы снять следы инструмента, потом финишным — под покрытие. И не пропускать этап промежуточного осмотра: лучше потратить пять минут сейчас, чем переделывать отделку потом.
6. Участок отделки
Если цех наносит масло, лак, морилку или грунт самостоятельно, это отдельная зона, где особенно важны вентиляция, чистота, контроль влажности и температуры, а также защита от пыли. Для небольшого производства это один из самых недооценённых участков. Часто его пытаются сделать «где осталось место», а потом удивляются пыли на покрытии и нестабильному качеству от партии к партии.
Я всегда рекомендую хотя бы минимально изолировать зону отделки: повесить плотные шторы из ПВХ, поставить локальную вытяжку и не заходить туда в грязной одежде. Масло и лак сохнут по-разному в зависимости от влажности, и если в цеху гуляет сквозняк или температура скачет, вы получите неравномерный оттенок или плохую адгезию.
7. Упаковка и отгрузка
Готовая кровать должна уехать без повреждений. Для этого нужен отдельный участок с упаковочным столом, материалами для защиты кромок и углов, местом для маркировки и временным хранением готовой продукции. Упаковка — это не просто «завернуть в плёнку». Каркас нужно зафиксировать так, чтобы при транспортировке детали не тёрлись друг о друга, углы не бились о стенки фургона, а фурнитура лежала в отдельном пакете и не царапала поверхность.
Оборудование для небольшого цеха: что действительно нужно
Ниже — ориентир по минимальному набору оборудования. Он зависит от типа продукции, но для большинства небольших производств логика похожа. Я составил таблицу, которая помогает понять, что критично купить сразу, а с чем можно повременить.
| Участок | Оборудование | Зачем нужно | Можно ли отложить |
|---|---|---|---|
| Раскрой | Форматно-раскроечный станок или качественная пила | Точный раскрой деталей | Нежелательно |
| Раскрой массива | Торцовочная пила, циркулярная пила | Быстрая подрезка в размер | Нет |
| Присадка | Сверлильный станок, кондукторы, шаблоны | Отверстия и посадки под крепёж | Нежелательно |
| Обработка кромок | Фрезер, кромочный инструмент | Снятие фасок, выборки, доработка | Зависит от модели |
| Шлифовка | Орбитальные и ленточные шлифмашины | Подготовка к отделке | Нет |
| Сборка | Верстаки, струбцины, угольники | Фиксация и контроль геометрии | Нет |
| Отделка | Краскопульт, вытяжка, сушильная зона | Нанесение покрытия | Можно на старте упростить |
| Пылеудаление | Стружкоотсос, пылесосы, аспирация | Чистота и безопасность | Очень желательно |
| Упаковка | Стол, степлеры, защитные материалы | Сохранность при доставке | Нет |
Что покупать первым
Для старта приоритет обычно такой: сначала раскрой, потому что без точного размера всё остальное теряет смысл. Затем присадка — отверстия под крепёж и фурнитуру. Потом сборка: верстаки, струбцины, угольники. Дальше шлифовка с пылеудалением — я бы ставил их рядом по важности, потому что без аспирации вы просто засыплете пылью и шлифовку, и отделку, и собственные лёгкие. И только потом отделка, которую на первых порах можно упростить: работать маслом вручную или отдать покраску на аутсорс.
Если сразу купить всё, но не организовать поток, производительность не вырастет. Лучше сначала закрыть точность и повторяемость, а потом уже наращивать скорость.
Какой формат станочного парка подходит маленькому цеху
Есть три рабочих сценария, и каждый я проверял на практике — либо на своём производстве, либо на цехах коллег, которым помогал запускаться.
Вариант 1. Максимум ручных и полуавтоматических операций
Подходит для совсем небольшого старта, когда важно проверить спрос и не влезать в кредиты. Вы работаете циркулярной пилой с направляющей, ручным фрезером, шуруповёртом и шлифмашиной. Плюсы очевидны: низкий входной порог, меньше затрат на запуск, проще перестраиваться под разные модели. Минусы тоже понятны: ниже скорость, выше зависимость от квалификации мастера, сложнее держать стабильное качество от изделия к изделию. Если у вас работает один человек — это допустимо. Если двое и больше — начинаются расхождения в приёмах, и повторяемость страдает.
Вариант 2. Комбинация ручного инструмента и базовых станков
Это самый практичный вариант для небольшого цеха кроватей. У вас есть форматно-раскроечный станок или хотя бы стационарная циркулярка с кареткой, сверлильный станок с кондукторами, фрезерный стол и нормальная аспирация. Плюсы: нормальная производительность, разумные инвестиции, проще масштабировать, когда пойдёт объём. Минусы: нужна дисциплина на участке и важно точно выстроить технологию — кто за что отвечает, в какой момент деталь передаётся на следующую операцию.
Вариант 3. Почти поточное производство
Подходит, если объём уже стабилен и есть повторяемый ассортимент. Здесь появляются кромкооблицовочный станок, многозадачный сверлильно-присадочный станок, возможно, простой ЧПУ для раскроя. Плюсы: высокая скорость, меньше потерь времени, лучше предсказуемость качества. Минусы: заметно дороже запуск и хуже гибкость при нестандартных заказах. Если клиент просит нестандартный размер или необычную форму изголовья, вы либо отказываете, либо тратите время на переналадку.
Как расположить участки в помещении
Если цех один и не очень большой, расположение должно быть линейным или П-образным. Суть одна: материал заходит с одной стороны, а готовое изделие выходит с другой. Это исключает пересечение потоков и снижает хаос.
Удобная схема
Вход сырья, склад, раскрой, присадка, сборка, шлифовка, отделка, упаковка, выход готовой продукции. Именно в такой последовательности. Если помещение вытянутое — делаете линейную планировку. Если квадратное или близкое к тому — П-образную, где поток огибает помещение по периметру.
Что важно учесть
Рядом с раскроем должно быть место для складирования заготовок — не навалом, а на стеллажах или хотя бы на подкладках, с маркировкой. Между станками нужен не только проход, но и зона для разворота детали: царга длиной два метра требует пространства, чтобы её можно было повернуть, не задев соседний верстак. На сборке должен помещаться не один каркас, а хотя бы рабочий запас — два-три изделия одновременно, иначе сборщик простаивает. У отделки и шлифовки должны быть свои пылевые режимы: локальная аспирация на каждом посту и, в идеале, разделение воздушных потоков. Упаковка не должна пересекаться с грязной зоной — это аксиома.
Типовые ошибки при запуске цеха
1. Покупка станков без понимания продукта
Если не определена линейка кроватей, легко купить лишнее оборудование. Например, вы купили кромкооблицовочный станок, а потом выяснилось, что 80% ваших моделей — из массива, и кромки там просто не нужны. В итоге часть станков стоит без дела, а на нужных операциях возникают узкие места. Я всегда советую сначала сделать тестовую партию — хотя бы 5–10 кроватей — на арендованном оборудовании или в кооперации с другим цехом, и только потом формировать список покупок.
2. Смешение всех процессов в одном помещении
Когда раскрой, шлифовка, сборка и упаковка идут вперемешку, порядок быстро исчезает. Качество падает, а время на изделие растёт. Это как готовить обед в мастерской: вроде всё под рукой, но опилки в супе никого не радуют.
3. Недооценка пыли
Пыль влияет на всё: точность узлов, адгезию покрытия, чистоту поверхности, ресурс инструмента и здоровье персонала. Я видел цеха, где экономили на аспирации, а потом удивлялись, почему подшипники на фрезере летят каждые полгода и почему покрытие пузырится. Мелкая древесная пыль забивается в механизмы, оседает на свежем лаке и въедается в поры дерева так, что никакая шлифовка потом не спасает.
4. Отсутствие шаблонов и кондукторов
Для кроватей это критично. Без шаблонов каждое изделие начинает жить своей жизнью. Даже если мастер опытный, повторяемость страдает. Я всегда делаю кондукторы под стандартные операции: сверление под шканты, выборку под опоры, разметку под стяжки. Это занимает день-два при запуске, но потом экономит часы на каждом изделии и практически исключает ошибки присадки.
5. Слабый контроль геометрии
Кровать может выглядеть собранной, но если она «ромбом» или с перекосом, клиент это заметит сразу — по скрипу, по зазорам, по тому, как ложится матрас. Контроль диагоналей и плоскостей нужен на каждом изделии. Я проверяю диагонали каркаса рулеткой, а плоскостность — длинным уровнем или правилом. Это занимает минуту, но снимает все вопросы по геометрии.
Минимальный набор оснастки, без которой цеху трудно
Помимо станков, нужны вещи, которые часто забывают в смете, а потом бегают за ними по магазинам в день запуска. Струбцины разных типов: длинные для склейки царг, угловые для фиксации каркаса, быстрозажимные для временной фиксации. Угольники — слесарные и столярные, проверенные на точность. Рулетки и длинные линейки, шаблоны под сверление, кондукторы, упоры и фиксаторы. Тележки для перемещения деталей — когда таскаешь царги вручную, спина устаёт быстрее, чем кажется, и растёт риск уронить заготовку. Маркировочные бирки, чтобы не путать детали из разных заказов. Средства защиты: очки, наушники, респираторы — это не опция, а обязательный минимум, если вы хотите работать долго и без потерь для здоровья.
Без оснастки даже хороший станок работает хуже, чем должен. Я не раз видел, как на дорогом форматно-раскроечном станке пилили с кривым упором, потому что «родной сломался, а этот пока поставили». В итоге точность была как у ручной ножовки.
Как организовать контроль качества
Контроль нужно встроить в процесс, а не проверять только в конце, когда кровать уже упакована и ждёт отгрузки. Если брак обнаруживается на финале, вы теряете время на переделку, материал и, что хуже всего, доверие клиента.
Что проверять по этапам
После раскроя — размеры и качество кромки: нет ли сколов, вырывов, уходов от прямого угла. После присадки — точность отверстий и совпадение парных элементов: левая и правая царги должны быть зеркальными, иначе каркас не соберётся. После сборки — диагонали, геометрия, отсутствие люфтов: проверяю обе диагонали, они должны совпадать с точностью до 2–3 мм на длине два метра. После шлифовки — чистоту поверхности и отсутствие рисок: провожу рукой против волокон, так лучше чувствуются перепады. После отделки — равномерность покрытия и отсутствие дефектов: смотрю под острым углом к свету, так видны пропуски и потёки. Перед отгрузкой — комплектность и состояние упаковки: вся фурнитура на месте, инструкция вложена, углы защищены.
Простая система контроля
Можно использовать чек-лист на каждую кровать. Пункты простые: детали соответствуют карте раскроя, отверстия совпадают, каркас собран без перекоса, все крепежи на месте, покрытие без дефектов, изделие упаковано, приложена фурнитура и инструкция. Такой лист заполняется за минуту, но снижает количество спорных ситуаций и упрощает работу сборщикам — они видят, что проверили до них и на каком этапе возникла проблема.
Сколько людей нужно в небольшом цехе
Число сотрудников зависит от объёма, но базовая модель обычно такая: мастер или технолог, который понимает всю цепочку и отвечает за качество, оператор раскроя, сборщик, шлифовщик или отделочник и подсобный рабочий либо упаковщик. В маленьком цехе один человек часто совмещает несколько функций — это нормально на старте. Но важно не перегружать специалистов операциями, которые требуют разной квалификации. Нельзя, чтобы один и тот же человек утром стоял на раскрое, днём собирал каркасы, а вечером наносил лак — к вечеру у него упадёт и внимание, и качество. Лучше иметь двух человек с пересекающимися навыками, чем одного универсала, который выгорает за месяц.
Когда цех пора масштабировать
Сигналы к расширению обычно такие: станки работают почти без пауз, сборка ждёт раскрой, отделка не успевает за сборкой, растёт количество переделок из-за спешки, склад переполнен незавершёнкой, упаковка превращается в узкое место. Если это происходит регулярно, а не разово из-за крупного заказа, пора не просто нанимать людей, а пересматривать поток и баланс участков. Возможно, нужно добавить второй раскроечный пост, выделить отдельного человека на присадку или расширить зону отделки. Масштабирование — это не только про деньги, но и про логику: если вы просто добавите людей в существующую планировку, они начнут мешать друг другу.
Чек-лист перед запуском
Перед стартом проверьте: определён ли ассортимент кроватей, есть ли понятная технологическая карта на каждую модель, выстроен ли маршрут движения деталей от склада до упаковки, хватает ли места под склад и сборку с учётом рабочего запаса, куплены ли базовые станки и оснастка, есть ли пылеудаление хотя бы на критичных участках, продумана ли отделка — даже если пока на аутсорсе, вы должны понимать, как будете её забирать и контролировать, есть ли система маркировки и контроля, предусмотрена ли упаковка с защитой углов и кромок, понимаете ли вы, кто отвечает за каждую операцию. Если хотя бы на один пункт нет чёткого ответа, запускаться рано.
Вывод
Небольшой цех по производству кроватей можно сделать эффективным даже без дорогой автоматизации, если не путать производство с набором отдельных станков. Главная задача — связать все участки в понятный поток: склад, раскрой, присадка, сборка, шлифовка, отделка, упаковка. Именно эта логика определяет качество, скорость и устойчивость цеха.
Если стартовать с простого и не перегружать помещение лишними операциями, производство получится управляемым. А дальше уже можно наращивать объём, усложнять изделия и добавлять оборудование по мере роста спроса — но только тогда, когда текущая схема перестанет справляться, а не потому что «у соседа стоит крутой станок».
FAQ
Какой цех подходит для старта производства кроватей?
Для старта лучше компактный цех с линейным потоком, где отдельно выделены склад, раскрой, присадка, сборка, шлифовка, отделка и упаковка. Площадь может быть от 60–80 квадратов, если грамотно расставить оборудование и не захламлять проходы.
Что важнее на первом этапе: станки или планировка?
Сначала планировка и поток, потом станки. Без правильной схемы даже хорошее оборудование работает неэффективно — детали пересекаются, люди мешают друг другу, время теряется на переноски и поиски.
Можно ли начать без дорогой линии?
Да. Для небольшого цеха часто достаточно базового набора: раскрой, сверление, сборка, шлифовка, пылеудаление и простая зона отделки. Главное — точность на каждом этапе, а не скорость любой ценой.
Какая ошибка самая дорогая?
Неправильная присадка и слабый контроль геометрии. Это почти всегда ведёт к переделкам, потере времени и браку. Перекос каркаса или несовпадение отверстий исправляются долго и дорого, а иногда — только заменой детали.
Нужна ли отдельная зона для отделки?
Да, если цех наносит покрытие сам. Пыль и влажность напрямую влияют на качество поверхности и внешний вид кровати. Даже минимальная изоляция — шторы, локальная вытяжка — даёт заметный прирост качества.