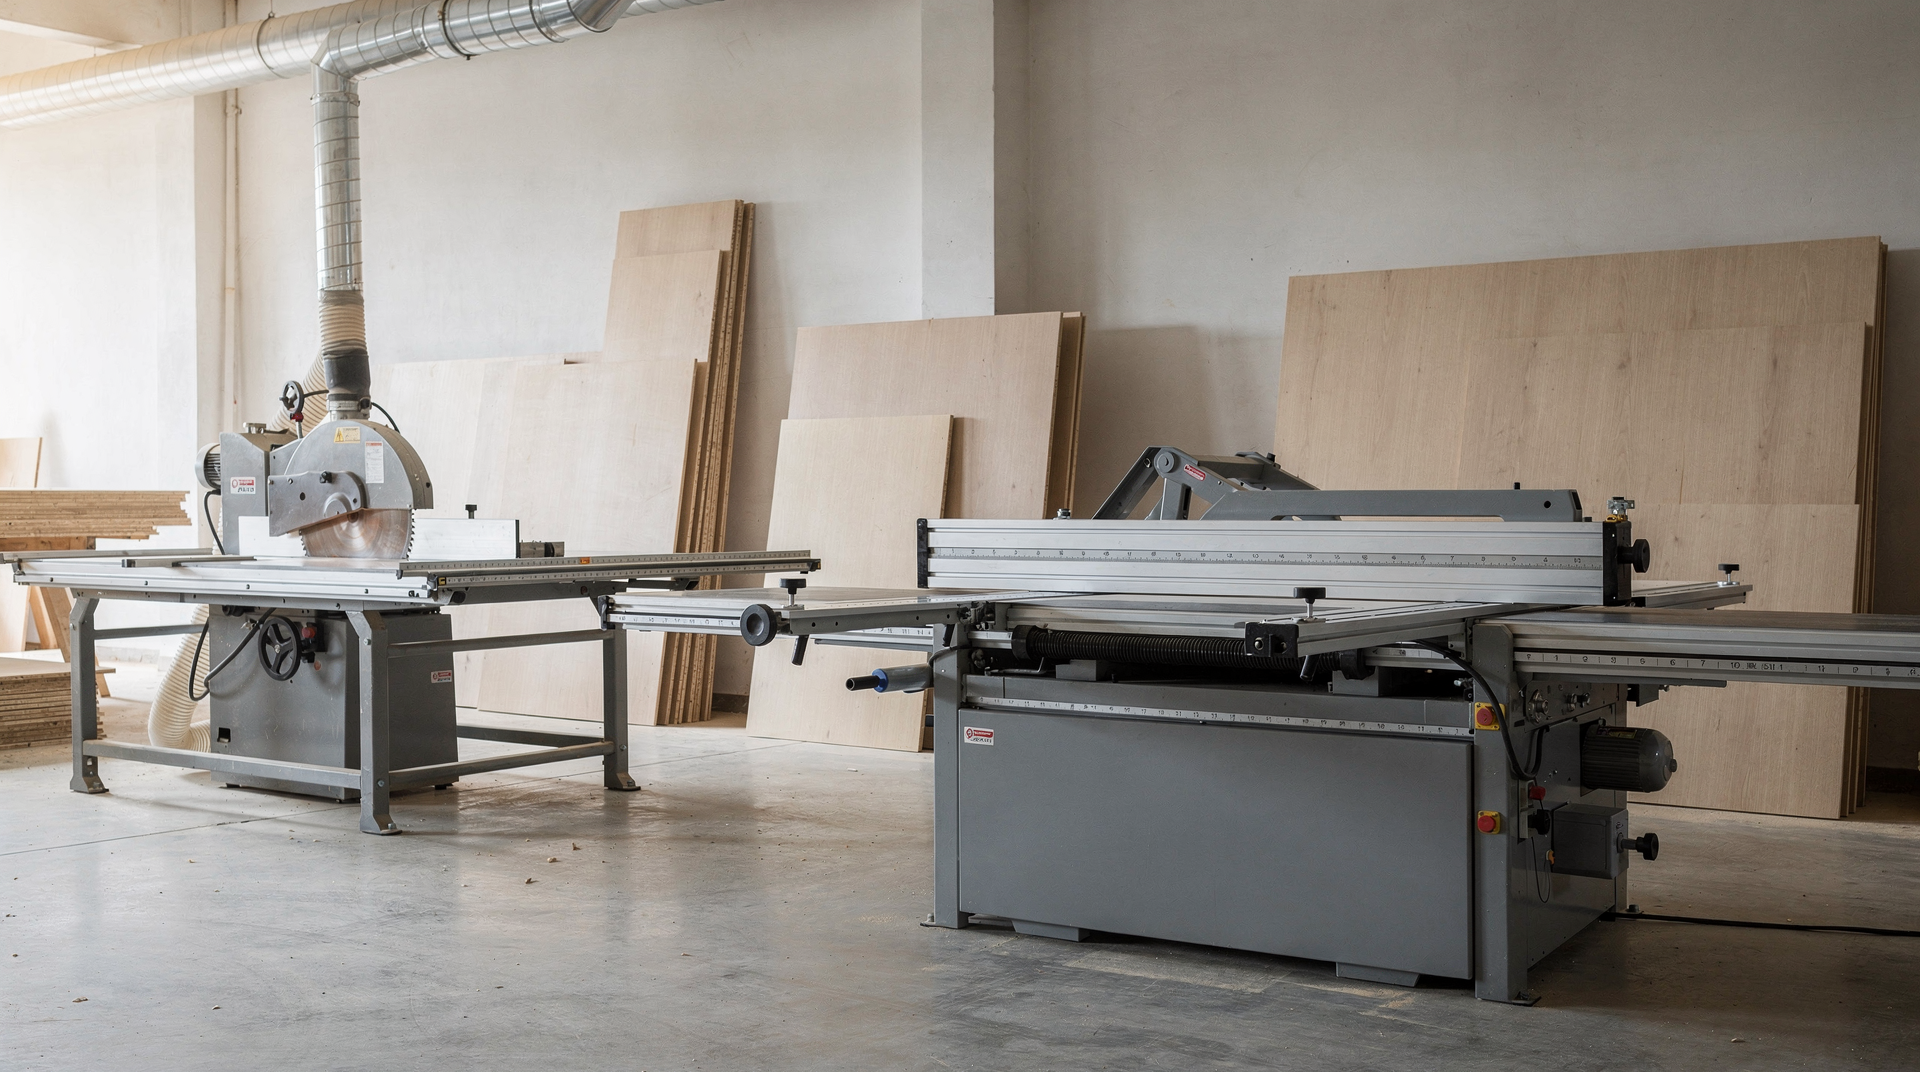
Что делает раскрой таким важным
В мебели большая часть проблем начинается именно на этапе распила. Если заготовка ушла в размер на 2–3 мм, дальше это превращается в перекос корпуса, неплотное прилегание кромки, зазоры в стыках, сложности при присадке, перерасход материала и лишнюю ручную подгонку. На своём опыте скажу: когда собираешь каркас кровати из массива бука, даже полмиллиметра отклонения на шиповом соединении дают либо клин, либо люфт. А если таких деталей двадцать, то к вечеру ты не собираешь мебель, а воюешь с геометрией.
Для единичных изделий это неприятно, но поправимо — подстрогал, подогнал, переделал. Для поточного производства это уже деньги, сроки и брак. Поэтому инструмент для раскроя выбирают не по принципу «что дешевле», а по принципу «что даст стабильную геометрию и нужную производительность». Когда через цех проходит пятьдесят листов ЛДСП в смену, каждая десятая доля миллиметра накапливается в допуски, а допуски — в возвраты от клиентов.
Циркулярная пила: когда она уместна
Циркулярная пила — это универсальный инструмент, который используют в мастерских, на выездных работах, в небольшом производстве и при монтаже. Она подходит для продольного и поперечного раскроя древесины, плитных материалов и некоторых видов заготовок под дальнейшую обработку. Я начинал именно с неё: хорошая дисковая пила с направляющей шиной закрывала процентов восемьдесят задач в мастерской, где мы делали кровати из массива.
Где циркулярная пила особенно полезна
- раскрой массива — тут она вне конкуренции по мобильности, особенно когда работаешь с доской разной длины и толщины;
- предварительная разбивка листовых материалов — тот случай, когда не нужно гонять полноформатный лист на станок ради пары деталей;
- подрезка деталей на объекте — при монтаже встроенной мебели без неё просто никак;
- изготовление небольших партий мебели — до десяти-пятнадцати изделий в месяц она вытягивает без проблем;
- работа в условиях, где нет крупного станочного парка — аренда гаража или небольшого помещения на старте;
- черновой раскрой с последующей доработкой на другом оборудовании — часто использую такой подход: пила даёт заготовку с припуском, а фрезер или фуганок доводят до чистового размера.
Сильные стороны
- мобильность — взял, поехал, распилил;
- сравнительно низкий порог входа — приличную дисковую пилу можно купить за разумные деньги и сразу работать;
- возможность работать почти в любых условиях — стройплощадка, цех, улица под навесом;
- универсальность — от чернового роспуска до чистового реза с направляющей;
- удобство для небольших объёмов — когда у тебя пять листов в день, станок будет простаивать, а пила окупается с первого заказа.
Слабые стороны
- зависимость от навыка оператора — кривые руки дадут кривой рез даже с идеальной направляющей;
- сложнее держать идеальную повторяемость — на серии из двадцати одинаковых деталей усталость накапливается, и размеры начинают плавать;
- больше риск сколов без правильного диска и настройки — особенно на ламинированных плитах, где скол на лицевой стороне это сразу брак;
- ниже производительность на серийном раскрое — физически не получится распилить пятьдесят листов за смену с тем же качеством, что и первые пять;
- труднее обеспечить высокую геометрию на больших листах без направляющих и вспомогательных приспособлений — лист 2800×2070 мм в одиночку ровно распилить та ещё задача.
На практике циркулярная пила часто становится первым рабочим инструментом в маленькой мастерской. И это нормально: она прощает ошибки новичка, позволяет набить руку и понять, куда двигаться дальше. Но когда объёмы растут, её возможностей начинает не хватать — и это не недостаток инструмента, а сигнал к масштабированию.
Форматно-раскроечный станок: для чего он нужен
Форматно-раскроечный станок — это уже оборудование другого уровня. Его основная задача — точно и повторяемо распиливать листовые материалы: ЛДСП, МДФ, фанеру, мебельные щиты, пластики и другие плиты в зависимости от комплектации и оснастки. Когда я впервые встал за форматник после нескольких лет работы ручным инструментом, первое ощущение было — «так вот как должно быть». Детали выходят одинаковыми не потому, что ты сегодня в ударе, а потому что станок держит геометрию независимо от твоего настроения.
Главное отличие от ручного инструмента — не только в мощности, а в стабильности процесса. Станок позволяет держать размер, угол и качество кромки на потоке, что критично для мебельного производства. Подрезной диск снимает нижний слой ламината до того, как основной диск входит в материал — и сколов на лицевой стороне практически нет, если всё настроено правильно.
Где станок раскрывается лучше всего
- серийный раскрой ЛДСП и МДФ — когда изо дня в день идут одинаковые или типовые детали;
- изготовление корпусной мебели — шкафы, тумбы, комоды, где важна прямоугольность каждой детали;
- производство фасадов и деталей с высокими требованиями к точности — рамки, филёнки, щитовые элементы;
- цеха, где важна повторяемость — сегодня сделал партию, через месяц нужно допечатать ещё пять деталей, и они должны совпасть с предыдущими;
- участки, где раскрой идёт в связке с присадкой и кромкооблицовкой — тогда скорость всего потока упирается в скорость форматника.
Сильные стороны
- высокая точность — при правильной настройке отклонения в пределах десятых долей миллиметра;
- повторяемость размеров — первая и пятидесятая деталь в партии идентичны;
- удобство на больших листах — стол держит лист, каретка двигается плавно, оператор не таскает инструмент вручную;
- скорость работы — опытный оператор на форматнике распиливает лист за минуты, а не за десятки минут;
- лучшее качество кромки при правильной настройке — подрезной диск делает своё дело, и кромка выходит чистой;
- меньшая зависимость от ручного ведения инструмента — геометрию держит станок, а не мышцы.
Ограничения
- высокая стоимость — хороший форматник стоит как несколько месяцев аренды цеха или как небольшой автомобиль;
- требует места — это не инструмент, который можно убрать в шкаф, под него нужно выделять постоянную зону с подходами для листов;
- нужны навыки настройки и обслуживания — выставить параллельность каретки, отрегулировать подрезной диск, проверить упоры это отдельная компетенция;
- не всегда оправдан для мелкой мастерской — если станок загружен на двадцать процентов, его содержание съедает маржу;
- без организации подачи, хранения и раскроя листов теряет часть смысла — если листы складированы в другом конце цеха и каждый раз их нужно перетаскивать вручную, скорость падает.
Циркулярная пила и форматно-раскроечный станок: ключевые различия
Чтобы не ходить вокруг да около, свёл основные различия в таблицу. За годы работы я видел мастерские, которые пытались заменить одно другим — и каждый раз это заканчивалось либо лишними затратами, либо разочарованием. Инструменты решают разные задачи, и важно это понимать до покупки.
| Параметр | Циркулярная пила | Форматно-раскроечный станок |
|---|---|---|
| Мобильность | Высокая | Низкая |
| Точность | Зависит от оператора | Высокая и стабильная |
| Скорость на серии | Средняя или низкая | Высокая |
| Подходит для монтажа | Да | Нет |
| Работа с листами | Можно, но сложнее | Основная задача |
| Стоимость входа | Ниже | Значительно выше |
| Требования к месту | Минимальные | Нужен цех и организация пространства |
| Повторяемость | Средняя | Очень высокая |
| Сфера применения | Мелкие мастерские, монтаж, универсальные задачи | Мебельные цеха, серийное производство |
Если упростить до одного вывода: циркулярная пила — инструмент гибкости, форматно-раскроечный станок — инструмент стабильного производства. Первая прощает манёвры и смену задач, второй требует дисциплины, но даёт предсказуемый результат на потоке.
Как выбрать между ними под реальные задачи
Выбор зависит не от абстрактного «лучше/хуже», а от модели работы. Я не раз консультировал мастерские на старте, и самый частый вопрос был: «Что купить первым?». Ответ всегда начинается с анализа того, что именно вы производите и в каком режиме.
Циркулярная пила подходит, если:
- вы делаете мебель в небольших объёмах — до десяти-пятнадцати корпусных изделий в месяц;
- часто работаете на выезде — монтаж, подгонка, доработка на объекте;
- бюджет на запуск ограничен — и нужно вложиться в материал и фурнитуру, а не в станок;
- нужна универсальность — сегодня массив, завтра фанера, послезавтра гипсокартон на перегородку в цехе;
- раскрой занимает часть процесса, а не весь цикл — основное время уходит на сборку, покраску или ручную доработку;
- вы готовы компенсировать точность шаблонами, направляющими и последующей подгонкой — это рабочий подход, если объёмы позволяют.
Форматно-раскроечный станок оправдан, если:
- у вас корпусная мебель в серии — шкафы-купе, кухни, офисная мебель типовых размеров;
- важна стабильная геометрия — клиент ожидает, что вторая партия будет такой же, как первая;
- раскрой — постоянная операция, а не эпизодическая задача;
- есть поток листового материала — вы закупаете ЛДСП пачками, а не поштучно;
- в цехе уже есть или планируются присадка, кромка, сборка — тогда форматник становится центром, вокруг которого выстраивается весь техпроцесс;
- простои из-за ручного распила начинают стоить дороже самого оборудования — когда вы считаете не цену станка, а стоимость потерянного времени и переделанных деталей.
Практический ориентир
Если в день вы распиливаете несколько листов и много времени уходит на подгонку, станок уже может окупаться за счёт скорости и снижения брака. Проверено на практике: когда мы перешли с ручного раскроя на форматник в производстве кроватей, время на подготовку деталей сократилось втрое, а процент брака по геометрии упал почти до нуля. Если же раскрой нерегулярный, а основная работа — сборка, установка или индивидуальные изделия, циркулярная пила часто оказывается рациональнее. Она не требует постоянного места, обслуживания и не висит на балансе мёртвым грузом.
Что влияет на качество раскроя
Хороший распил — это не только сам инструмент. На результат влияют несколько факторов, и за годы работы я вывел для себя пять ключевых. Если хотя бы один из них проседает, качество падает, даже если у вас лучший станок в городе.
1. Диск
Для мебели диск подбирают по материалу. Ошибка с диском часто даёт сколы на ламинированных плитах, поджоги, рваную кромку, перегрев и повышенную нагрузку на двигатель. Для ЛДСП и чистового раскроя нужен диск, рассчитанный именно на плитные материалы — с правильным углом заточки, количеством зубьев и геометрией. Для массива подойдут другие параметры зуба и геометрии. Я обычно держу в мастерской минимум три диска: для чернового роспуска массива, для чистового реза древесины и для ламинированных плит. Универсальный диск — компромисс, который не даёт хорошего результата ни на одном материале.
2. Настройка
Даже дорогой инструмент не даст хорошего результата, если не выставлен угол, есть люфт, не проверена параллельность, не настроен упор или нарушена геометрия направляющей. На форматнике я проверяю геометрию каждое утро перед началом смены — пять минут на контроль экономят часы на переделках. На циркулярной пиле та же история: направляющая шина должна быть ровной, подошва пилы — без люфтов, а угол наклона диска — точно девяносто градусов, если нужен прямой рез.
3. Подача материала
Листовой материал любит жёсткую опору и контроль. Если лист провисает, уводит линию реза. Если деталь зажимают неправильно, появляются сколы и отклонения. На форматнике эту задачу решает стол и каретка, на ручной пиле — направляющая шина и правильная организация рабочего места. Я часто вижу, как новички пытаются распилить лист на двух козлах без поддержки середины — и удивляются, почему рез уходит в сторону.
4. Скорость и темп работы
Слишком быстрый проход даёт рваную кромку. Слишком медленный — поджоги и перегрев. Важно найти рабочий режим под конкретный материал. Дуб и бук ведут себя иначе, чем сосна. ЛДСП от разных производителей тоже может отличаться по плотности и поведению при распиле. Я обычно делаю пробный рез на обрезке, чтобы понять, как материал реагирует на диск и скорость подачи.
5. Состояние инструмента
Тупой диск, забитые опилки, слабый прижим, люфты в механике — всё это напрямую бьёт по качеству. Регулярная чистка, заточка дисков и проверка механики — не прихоть, а производственная необходимость. На форматнике я меняю или затачиваю диски по графику, а не когда они уже перестают резать. На ручной пиле слежу за состоянием подошвы и цанги — люфт в патроне или кривая подошва сводят на нет все усилия по настройке.
Типовые ошибки новичков
При работе с циркулярной пилой
- режут без направляющей, полагаясь на «ровную руку» — за десять лет я не видел ни одного человека, который стабильно пилит ровно без направляющей на длине больше метра;
- используют неподходящий диск — диск для массива на ЛДСП даёт сколы, диск для ламината на массиве даёт поджоги;
- не фиксируют заготовку — деталь смещается во время реза, и геометрия уходит;
- не учитывают линию пропила — толщина диска съедает миллиметр-полтора, и если не делать поправку, деталь выходит короче;
- пилят ЛДСП без защиты от сколов — нет подрезного диска, нет малярного скотча на линии реза, нет жертвенной подкладки;
- пытаются сразу получить идеальную чистоту вместо чернового раскроя — иногда выгоднее сделать черновой рез с припуском, а потом довести деталь на фрезере или фуганке.
При работе на форматно-раскроечном станке
- не проверяют геометрию перед сменой — и к обеду обнаруживают, что полсотни деталей ушли с отклонением;
- ставят неподходящий режим под материал — слишком высокая скорость подачи на плотном МДФ или слишком низкая на мягкой сосне;
- игнорируют обслуживание каретки и упоров — люфт в каретке накапливается постепенно, и однажды детали перестают быть прямоугольными;
- не следят за чистотой стола — опилки под листом меняют его положение, и рез уходит;
- перекладывают на станок задачу, которую должна решать организация процесса — если карта раскроя кривая, станок не исправит неоптимальную раскладку;
- считают, что станок сам исправит ошибки раскроечной карты — нет, он только повторит их с высокой точностью.
Как организовать раскрой в мебельном цехе
Хорошая раскройка — это не только станок, но и порядок. Я видел цеха, где форматник простаивал полчаса из-за того, что оператор искал нужный лист или не мог понять, какие детали резать следующими. Организация процесса съедает или экономит времени больше, чем скорость самого станка.
Базовая схема процесса
- Получить карту раскроя — документ, по которому видно, как детали раскладываются на листе с учётом припусков и направления текстуры.
- Проверить материал по толщине, декору и партии — ЛДСП из разных партий может отличаться по оттенку, и это станет заметно в готовом изделии.
- Отсортировать листы и заготовки — чтобы не перепутать декоры и не резать не тот материал.
- Настроить инструмент под материал — выставить диски, проверить упоры, сделать пробный рез.
- Выполнить раскрой с учётом припусков и линии кромки — деталь под кромку ПВХ 2 мм и деталь под кромку 0,4 мм имеют разный размер.
- Промаркировать детали — номер заказа, номер детали, направление текстуры, чтобы на присадке и сборке не было путаницы.
- Передать на присадку и кромкооблицовку — желательно в том порядке, в котором они пойдут в работу.
Если этот порядок нарушен, растёт путаница, а вместе с ней — брак. На своём производстве мы однажды перепутали партии ЛДСП и получили разнооттеночные фасады в одном заказе. Клиент заметил, пришлось переделывать. С тех пор контроль партии — железное правило.
Что помогает снизить потери
- грамотная карта раскроя — оптимизация раскладки деталей на листе может сэкономить до десяти процентов материала;
- учёт направления текстуры — на фасадах и видимых деталях текстура должна идти в одном направлении;
- оптимизация раскладки деталей на листе — крупные детали в первую очередь, мелкие добираются из остатков;
- отдельное место для готовых заготовок — чтобы не валялись вперемешку с необработанными листами;
- контроль партии материала — один декор, одна партия, один заказ;
- регулярная проверка точности оборудования — раз в неделю или перед большой партией.
Безопасность: что нельзя игнорировать
В мебельном производстве безопасность — не формальность. Раскрой относится к операциям с повышенным риском. Диск на форматнике вращается с огромной скоростью, и контакт с ним не оставляет права на ошибку. Ручная циркулярная пила тоже опасна — обратный удар, заклинивание диска, потеря контроля над инструментом случаются даже у опытных мастеров.
Обязательные базовые меры
- защита глаз — очки или щиток, потому что опилки и мелкие обломки летят постоянно;
- защита слуха — наушники или беруши, особенно при длительной работе на форматнике;
- отсутствие свободной одежды и свисающих элементов — рукава, шнурки, цепочки не должны попадать в зону вращения;
- исправный кожух и защитные элементы — кожух над диском должен быть и работать, а не быть подвязанным проволокой;
- устойчивое положение материала — лист не должен качаться или смещаться во время реза;
- выключение оборудования перед настройкой — полное отключение, а не просто «диск не крутится»;
- уборка опилок и обрезков — скользкий пол и разбросанные обрезки это прямой путь к травме.
Частая ошибка
Новички привыкают работать «на автомате». Именно тогда происходят срывы заготовки, обратный удар, потеря контроля над инструментом и мелкие травмы. Раскрой требует не скорости любой ценой, а дисциплины. Я заставляю себя каждый раз проверять защиту и положение рук, даже когда делаю десятый одинаковый рез за день. Усталость и рутина притупляют внимание — и это самый опасный момент.
Что выгоднее для производства: инструмент или станок
Если смотреть только на стартовые затраты, циркулярная пила выглядит проще. Но в реальном производстве нужно считать не цену покупки, а общую экономику. Я проходил этот путь: сначала работал ручным инструментом, потом взял форматник, и только тогда понял, сколько времени и материала терял на ручном раскрое.
Считают обычно так
- стоимость инструмента — цена покупки с учётом оснастки и направляющих;
- расходники — диски, смазка, замена деталей;
- время на один распил — с учётом подготовки, настройки и уборки;
- процент брака — сколько деталей уходит в переделку или выбрасывается;
- количество переделок — время на исправление ошибок раскроя;
- трудозатраты на подгонку — ручная доработка деталей, которые должны были выйти в размер сразу;
- простои — когда оператор ждёт материал, или материал ждёт оператора;
- срок службы оборудования — амортизация и остаточная стоимость.
Для маленькой мастерской ручной инструмент может быть идеальным решением — он не требует больших вложений и окупается с первых заказов. Для цеха с регулярным потоком заказов форматно-раскроечный станок быстрее превращается из затратного пункта в рабочий актив. Когда мы считали экономику своего производства, оказалось, что форматник окупился за восемь месяцев только за счёт снижения брака и ускорения раскроя. А дальше он уже работал в плюс.
Когда стоит переходить от циркулярной пилы к станку
Есть несколько признаков, что мастерская уже переросла ручной раскрой. Я их вывел из собственного опыта и наблюдений за коллегами:
- детали приходится часто переделывать по размеру — если подгонка стала нормой, а не исключением;
- качество зависит от конкретного оператора — сегодня Вася сделал хорошо, завтра Петя сделал криво, и вы не можете гарантировать клиенту стабильный результат;
- много времени уходит на повторяемые распилы — вы режете одни и те же детали, и это занимает часы;
- заказов становится больше, чем можно обработать вручную — вы отказываетесь от заказов или срываете сроки;
- склад и раскрой начинают мешать друг другу — листы хранятся в одном углу, пилите в другом, и логистика съедает время;
- клиент ждёт стабильную серию, а не «ручную подгонку» — когда вы выходите на объёмы, где ручная работа перестаёт быть преимуществом и становится ограничением.
Если хотя бы три пункта совпадают, стоит просчитывать форматно-раскроечное оборудование. Не обязательно покупать новый станок — рынок б/у оборудования вполне рабочий, если проверять геометрию и состояние перед покупкой.
Чек-лист выбора оборудования
Перед покупкой задайте себе несколько вопросов. Я обычно рекомендую пройтись по этому списку и честно ответить — он отрезвляет и помогает не купить лишнего или, наоборот, не промахнуться с выбором:
- Какие материалы буду пилить? — массив, ЛДСП, МДФ, фанера, пластики;
- Сколько листов или заготовок проходит в день? — реальная загрузка, а не планы на будущее;
- Нужна ли мобильность? — работаете только в цехе или выезжаете на объекты;
- Есть ли отдельное помещение? — форматник требует постоянного места с подходами и вытяжкой;
- Кто будет работать на оборудовании? — есть ли человек с опытом или придётся учить с нуля;
- Есть ли присадка и кромка в цепочке? — если да, то форматник встраивается в поток, если нет, возможно, стоит начать с организации всего цикла;
- Что дороже для бизнеса: покупка станка или потери на ручном раскрое? — честный расчёт экономики, а не эмоциональное «хочу станок».
Если ответы показывают серийную работу и стабильный поток, станок логичнее. Если задачи разовые, гибкие и мобильные, циркулярная пила закрывает потребность лучше. Главное — не покупать оборудование на вырост, если этот рост не подтверждён заказами. Я видел мастерские, где форматник стоял без дела месяцами, потому что объёмы не пошли — и это были замороженные деньги, которые могли бы работать в материале и маркетинге.
Краткий вывод
Циркулярная пила и форматно-раскроечный станок не конкуренты в лоб, а инструменты для разных моделей производства. Циркулярная пила даёт гибкость, мобильность и низкий порог входа. Форматно-раскроечный станок обеспечивает точность, повторяемость и производительность, без которых трудно представить серьёзный мебельный цех.
Для небольших мастерских ручной инструмент часто остаётся самым разумным стартом. Для серийной мебели и стабильного качества раскроя форматно-раскроечный станок становится базовым оборудованием. Ошибка обычно не в выборе инструмента, а в том, что его покупают без понимания задач производства. Инструмент — это решение конкретной проблемы, а не просто галочка в списке оборудования. И если вы чётко понимаете свою задачу, выбор становится очевидным.
FAQ
Что точнее: циркулярная пила или форматно-раскроечный станок?
Форматно-раскроечный станок, если он правильно настроен и обслуживается. У циркулярной пилы точность сильнее зависит от навыка оператора и вспомогательных приспособлений. На форматнике геометрию держит механика, на ручной пиле — человек. Разница в стабильности: станок даёт одинаковый результат в начале смены и в конце, а человек устаёт.
Можно ли делать мебель только на циркулярной пиле?
Да, особенно в небольшой мастерской или на старте. Я сам так работал первые годы. Но при росте объёмов это начинает ограничивать скорость, повторяемость и качество. Когда заказов становится больше десяти-пятнадцати корпусных изделий в месяц, ручной раскрой превращается в узкое горлышко производства.
Нужен ли форматно-раскроечный станок для маленького производства?
Не всегда. Если объёмы небольшие и изделия разноплановые, покупка может не окупиться быстро. Если идёт серия корпусной мебели, станок обычно оправдан. Считайте не цену станка, а стоимость брака, переделок и потерянного времени — и решение станет очевидным.
Почему на ЛДСП часто появляются сколы?
Обычно из-за неподходящего диска, неверной подачи, плохой настройки или отсутствия правильной поддержки материала. На форматнике проблема решается подрезным диском, который снимает нижний слой ламината до входа основного диска. На ручной пиле помогает диск с правильной геометрией зуба, малярный скотч на линии реза или жертвенная подкладка под заготовку.
Что важнее при раскрое: мощность или точность?
Для мебели точность почти всегда важнее. Мощность нужна, но она не компенсирует плохую геометрию и ошибки настройки. Можно иметь мощный станок и получать кривые детали, если не выставить параллельность и упоры. А можно на скромной пиле с хорошей направляющей делать точные заготовки — медленнее, но точнее.
Как понять, что инструмент уже пора обслуживать?
Если появился увод реза, выросли сколы, упала скорость работы, усилился шум или детали начали отличаться по размеру, это повод проверить диск, механику и настройки. На форматнике добавляются люфты каретки и упоров, на ручной пиле — состояние подошвы и цанги. Регулярный осмотр раз в неделю помогает поймать проблему до того, как она испортит партию деталей.