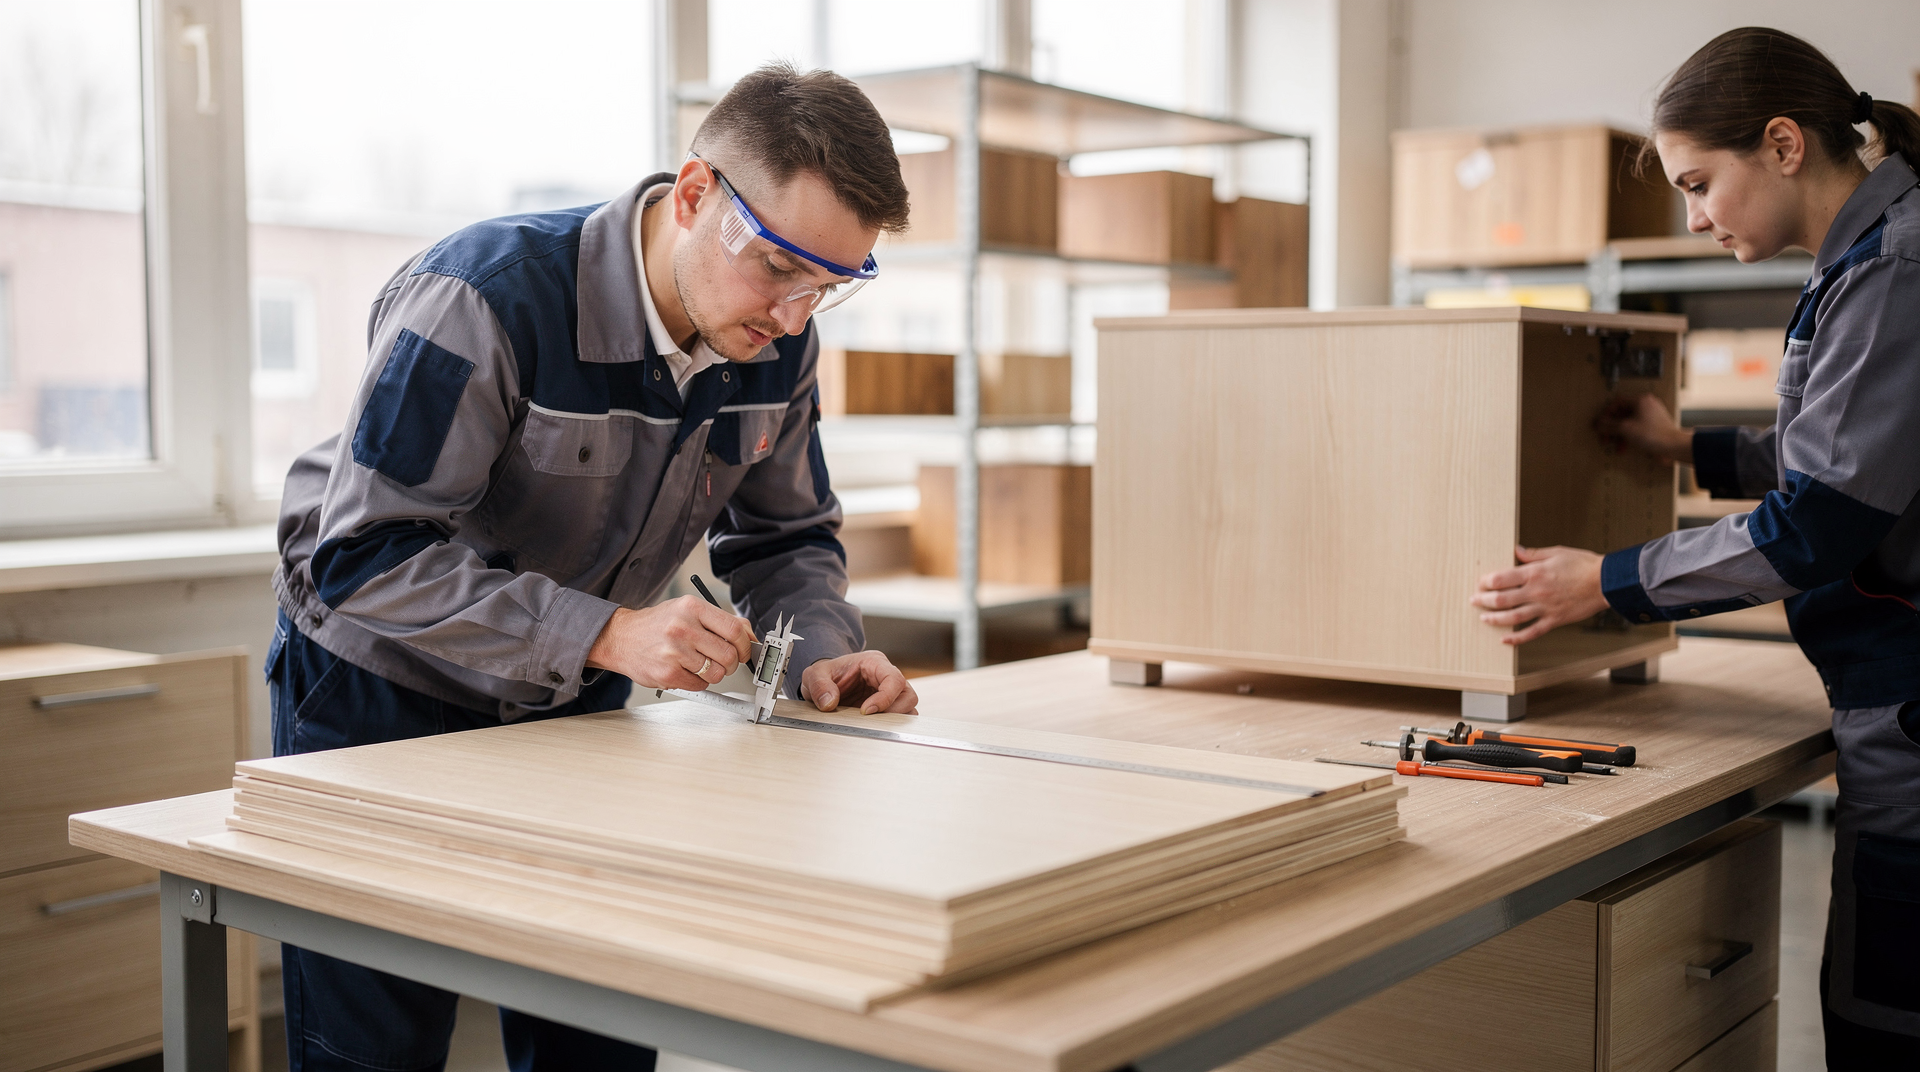
Контроль качества в мебельном производстве: геометрия, сборка, отделка
Контроль качества в мебели — это не формальность перед отгрузкой, а система, которая защищает производство от переделок, рекламаций и потери репутации. Если упростить, хороший контроль отвечает на три вопроса: ровная ли геометрия, надёжно ли собрана конструкция, правильно ли нанесена отделка. Именно по этим трём направлениям чаще всего и всплывают скрытые дефекты.
В мебельном производстве качество нельзя проверить «на глаз» и одним человеком в конце линии. Ошибка часто появляется на раскрое, усиливается на присадке, а заметной становится только на сборке или после упаковки. Поэтому контроль должен идти поэтапно — от заготовки до готового изделия.
За годы работы с массивом и плитными материалами я убедился: дефект, пропущенный на раннем этапе, почти всегда возвращается в виде проблемы на финише. Например, незначительный увод форматно-раскроечного станка на пару десятых миллиметра даёт веерную геометрию деталей, которую сборщик уже не вытянет никакими стяжками. Или плохо отшлифованная пласть под лаком проявляет все риски, даже если в цехе казалось, что «и так сойдёт». Поэтому разговор о качестве — это разговор о дисциплине на каждом переделе.
Зачем производству нужен контроль качества
Мебель — это не только внешний вид. Покупатель быстро замечает перекос фасада, щель в шве, скол кромки или пятно лака. Но часть проблем проявляется позже: дверь начинает цеплять, ящик заедает, полка провисает, покрытие трескается от перепадов влажности. И вот тут начинаются звонки в сервисную службу, возвраты и испорченная репутация.
Контроль качества нужен, чтобы:
- ловить дефекты до того, как изделие уйдёт со склада;
- сокращать переделки и списания;
- удерживать одинаковый уровень серии;
- понимать, где именно возникает брак;
- снизить количество возвратов и претензий.
Практика простая: чем позже обнаружен дефект, тем дороже он обходится. Перекос детали на этапе раскроя исправить быстро — либо перепилить заготовку, либо пустить её на меньший типоразмер. Перекос уже собранного шкафа — это разборка, потери времени и материалов. А если брак дошёл до клиента, к стоимости переделки добавляются логистика, монтаж и удар по доверию.
На мой взгляд, контроль качества — это ещё и инструмент управления производством. Когда мастер видит, что на одном и том же узле регулярно всплывает одна и та же проблема, он не просто отбраковывает деталь, а идёт разбираться с настройкой станка или с квалификацией оператора. Без этой обратной связи контроль превращается в сортировку готового брака, а не в систему предотвращения.
Три опоры качества: геометрия, сборка, отделка
Когда я обучаю новичков, всегда говорю: представьте, что качество мебели — это табурет на трёх ножках. Уберите одну — и всё развалится. Геометрия, сборка и отделка связаны настолько плотно, что проблема в одном звене неизбежно тянет за собой остальные.
1. Геометрия
Это размеры, прямые углы, плоскостность, параллельность, диагонали, симметрия. Если геометрия нарушена, мебель выглядит криво даже при хорошем покрытии. Причём заметно это становится не сразу: на стапеле корпус может стоять ровно, а после установки на неровный пол «играет» всеми щелями. Особенно критична геометрия для встроенных шкафов и модульных систем, где стыковка секций требует точности до миллиметра.
2. Сборка
Это то, как детали соединены между собой: плотность стыков, прочность крепежа, работа фурнитуры, отсутствие люфтов и скрипов. Даже идеально раскроенные детали можно испортить кривой сборкой — перетянутый конфирмат способен увести угол, а недотянутая стяжка даст люфт, который со временем разобьёт посадочное отверстие.
3. Отделка
Это внешний слой: шлифовка, грунт, лак, эмаль, масло, плёнка, кромка. Здесь оценивают равномерность, чистоту поверхности, отсутствие потёков, шагрени, пузырей, пятен и непрокрасов. Отделка — это то, что клиент видит и трогает в первую очередь. Но парадокс в том, что качественная отделка невозможна без качественной подготовки, а подготовка — это уже зона ответственности шлифовщика и оператора кромкооблицовочного станка.
Контроль геометрии: что и чем проверяют
Геометрия — первая линия обороны. Даже идеальная отделка не спасёт шкаф с «ромбом» вместо прямоугольника. Я не раз видел, как дорогой итальянский лак наносили на корпус, у которого разница диагоналей составляла 4 мм. Выглядело это грустно: фасады висели вразнобой, зазоры гуляли, а регулировка петель уже не помогала.
Основные параметры проверки
- длина, ширина, глубина;
- высота изделия;
- диагонали корпуса и фасадов;
- прямой угол;
- плоскостность деталей и собранных модулей;
- параллельность кромок;
- совпадение отверстий и присадки;
- одинаковые зазоры между фасадами.
Инструменты контроля
- рулетка;
- металлическая линейка;
- угольник;
- штангенциркуль;
- шаблоны;
- щупы;
- уровень;
- поверочная линейка;
- контрольная плита или ровный стол.
Отдельно скажу про контрольную плиту. В небольших мастерских её часто заменяют ровным столом, но это компромисс. Если вы работаете с массивом и контролируете плоскостность щитов после склейки, поверочная плита или хотя бы длинная алюминиевая линейка с подсветкой снизу — обязательны. На глаз «винт» в 1–2 мм на метровом щите не поймать, а под линейкой со щупом он виден сразу.
Что важно проверять на практике
У мебели часто допускается небольшой технологический люфт, но он должен быть заранее задан в документации. Например, фасад может иметь допустимый зазор по периметру, а корпус — отклонение по диагонали в пределах нормы производства. Главная ошибка — мерить «по ощущению». Без понятного допуска спор между мастером, ОТК и цехом превращается в бесконечный конфликт. Один говорит «криво», второй — «нормально», а клиент в итоге видит то, что видит.
В своей практике я всегда настаиваю: допуски должны быть прописаны в картах контроля для каждого типоразмера. Для корпуса шкафа шириной 800 мм разница диагоналей в 1,5 мм может быть приемлемой, а для фасада того же размера — уже критичной, потому что зазор с соседним фасадом «поплывёт».
Типовые геометрические дефекты
- корпус собран «винтом»;
- у ящика разные диагонали;
- фасады стоят не в одной плоскости;
- столешница имеет волну или прогиб;
- кромка выставлена неровно;
- отверстия присадки смещены;
- полки не параллельны боковинам.
Особенно коварен «винт» корпуса. Вроде бы все детали напилены в размер, углы прямые, а при установке на место задняя стенка не ложится в четверть, или фасады цепляют друг друга. Причина часто в том, что одна из боковин имеет внутреннее напряжение и после раскроя её повело. Поэтому входной контроль плитных материалов и выдержка заготовок перед обработкой — не блажь, а необходимость.
Контроль сборки: где чаще всего прячутся проблемы
Сборка показывает, насколько хорошо производство отработало предыдущие этапы. Если детали идеально распилены, но крепёж тянет корпус в сторону, итог всё равно будет плохим. Более того, сборка — это этап, где человеческий фактор проявляется сильнее всего. Один и тот же комплект деталей два разных сборщика соберут с разным результатом.
На что смотреть при контроле сборки
- плотность и чистоту стыков;
- правильность установки крепежа;
- отсутствие трещин в зоне соединений;
- равномерную затяжку эксцентриков, конфирматов, винтов и стяжек;
- работу петель, направляющих, подъемных механизмов;
- отсутствие люфта у дверей и ящиков;
- корректность навески фасадов;
- правильную ориентацию деталей и фурнитуры.
Частые ошибки сборки
- перетянутый крепёж, который «ломает» геометрию;
- недотянутые соединения, из-за которых изделие расшатывается;
- неверно поставленные петли или направляющие;
- перепутанные левый и правый элементы;
- непроклеенные шиповые соединения;
- сборка на влажной детали, которая потом уходит в размер;
- отсутствие фиксации в ответственных узлах.
Про влажность скажу отдельно, потому что это частая и недооценённая проблема. Если массив или плита пришли с производства с влажностью выше нормы, после сборки в тёплом помещении деталь начнёт отдавать влагу и менять геометрию. Шиповое соединение, собранное на сыром материале, через пару недель может дать трещину или люфт. Поэтому на входном контроле влагомер — не роскошь, а обязательный инструмент.
Как проверяют сборку
Обычно используют:
- визуальный осмотр;
- контроль работы подвижных элементов;
- проверку усилия открывания и закрывания;
- тест на раскачивание;
- контроль по шаблону;
- выборочную разборку узлов на внутренней проверке.
Если речь о серийном производстве, полезно делать «контрольную сборку» на раннем этапе запуска партии. Это помогает выявить неочевидные ошибки ещё до массового выпуска. В моей практике был случай, когда партия из 50 комодов пошла в брак только потому, что в новой партии направляющих изменилась толщина металла на 0,3 мм. Этого хватило, чтобы ящики начали заедать. Контрольная сборка первого изделия спасла бы ситуацию.
Контроль отделки: внешний вид и долговечность
Отделка — самый заметный для клиента слой, но при этом один из самых капризных. Даже небольшая пыль в лаке или плохая подготовка поверхности способны испортить впечатление от дорогой мебели. И если геометрию или сборку можно частично компенсировать регулировками, то отделка ошибок не прощает — переделывать придётся всю деталь целиком.
Что проверяют в отделке
- равномерность цвета;
- отсутствие пятен, проплешин и разводов;
- отсутствие потёков, шагрени, пузырей;
- чистоту поверхности от пыли и ворса;
- качество шлифовки;
- отсутствие сколов на кромке;
- совпадение оттенка между деталями;
- стойкость покрытия к трению и влаге в рамках заявленных условий.
Где возникают дефекты
- на шлифовке — остаются риски, царапины, «засаливание»;
- на грунтовании — не закрываются поры, поднимается ворс;
- на нанесении лака или эмали — потёки, наплывы, сухое распыление;
- на сушке — пыль, включения, отпечатки;
- на упаковке — потертости, сколы, царапины.
«Засаливание» при шлифовке — это когда абразив забивается пылью и смолой, перестаёт резать, а начинает гладить поверхность. Визуально деталь выглядит гладкой, но поры закрыты, и морилка или масло ложатся пятнами. Особенно это заметно на плотных породах вроде бука или клёна. Поэтому контроль шлифовки — это не только проверка отсутствия царапин, но и оценка раскрытия поры.
Почему отделка часто страдает
Потому что это зона, где пересекаются технология, влажность, температура, чистота воздуха и человеческий фактор. Можно идеально подготовить поверхность, но испортить результат грязной камерой или неверной вязкостью материала. Я не раз видел, как в неотапливаемых цехах зимой пытались наносить лак при +12°C — и получали шагрень и плохую адгезию, потому что материал не растекался как положено. Или как после шлифовки детали протирали грязной ветошью, а потом удивлялись кратерам в лаке. Отделка требует дисциплины на каждом шагу.
Таблица: что проверять на каждом этапе
| Этап | Что контролировать | Основные риски |
|---|---|---|
| Раскрой | размеры, направление волокон, качество реза | сколы, недомер, перепутанные детали |
| Присадка | точность отверстий, глубину, симметрию | смещение крепежа, перекос сборки |
| Кромкооблицовка | прилегание кромки, свес, шов | отслоение, ступенька, прожог |
| Шлифовка | гладкость, отсутствие рисок | царапины, «волна», ворс |
| Сборка | геометрия, плотность соединений, работу фурнитуры | люфты, перекосы, слабый крепёж |
| Отделка | цвет, равномерность, чистота слоя | потёки, пятна, пыль, непрокрас |
| Упаковка | защиту углов, комплектность, маркировку | сколы при перевозке, недостача фурнитуры |
Эта таблица — не просто перечень, а карта рисков. Если на производстве регулярно всплывает один и тот же дефект, по таблице легко отследить, на каком этапе он зарождается. Например, отслоение кромки может быть следствием плохого клея-расплава, неверной температуры на станке или некачественной подготовки кромки плиты после раскроя. Пока не пройдёте по цепочке назад, причину не найдёте.
Пошаговый порядок контроля качества на производстве
Шаг 1. Входной контроль материалов
Перед запуском в работу проверяют:
- влажность древесины;
- качество плитного материала;
- соответствие фурнитуры спецификации;
- отсутствие видимых дефектов;
- правильность раскладки по партиям.
Если сырьё уже нестабильно, дальше можно только маскировать проблему, но не исправить её полностью. Плита с внутренними напряжениями или массив с влажностью 12% вместо 8% дадут о себе знать на любом этапе — вопрос только в том, когда именно. Лучше отбраковать такую заготовку сразу, чем получить возврат через месяц после продажи.
Шаг 2. Контроль после раскроя
Нужно проверить:
- точность размеров;
- количество деталей;
- маркировку;
- качество кромок реза;
- наличие сколов и вырывов.
Очень полезно сразу отбраковывать сомнительные заготовки, а не тащить их дальше по потоку. На этом этапе важно проверять не выборочно, а каждую деталь из партии — особенно если раскрой идёт на форматно-раскроечном станке с ручной подачей, где точность зависит от оператора.
Шаг 3. Контроль после присадки и фрезеровки
Здесь смотрят:
- совпадение отверстий;
- глубину и чистоту пазов;
- отсутствие сколов в местах выхода инструмента;
- симметрию между правой и левой деталями.
Симметрия — критичный момент для парных деталей. Если левая и правая боковины имеют разную присадку, на сборке это выльется в перекос всего корпуса. Шаблон или кондуктор здесь надёжнее разметки вручную.
Шаг 4. Контроль сборки
Проверяют:
- углы;
- диагонали;
- зазоры;
- плотность соединений;
- работу механизмов.
Шаг 5. Контроль отделки
Оценивают:
- внешний вид под разным светом;
- равномерность;
- отсутствие пыли и брака поверхности;
- совпадение цвета по образцу.
Смотреть под разным светом — это не прихоть. Лаковая поверхность может выглядеть идеально при верхнем освещении цеха, но проявить шагрень или непрокрас при боковом свете. Поэтому на финишном контроле полезно иметь переносную лампу, которую можно поднести под разными углами.
Шаг 6. Финальная приёмка и упаковка
Проверяют:
- комплектность;
- маркировку;
- документацию;
- сохранность углов и кромок;
- готовность к транспортировке.
Чек-лист для мастера или ОТК
Геометрия
- Диагонали корпуса совпадают в пределах допуска.
- Все углы проверены угольником.
- Фасады стоят в одной плоскости.
- Нет завала по вертикали и горизонту.
- Размеры соответствуют чертежу.
Сборка
- Крепёж установлен без перекосов.
- Швы плотные, без щелей.
- Петли и направляющие работают плавно.
- Ящики открываются без заеданий.
- Нет люфта в несущих соединениях.
Отделка
- Поверхность чистая.
- Нет потёков, пыли, пузырей, пропусков.
- Кромка проклеена аккуратно.
- Цвет совпадает с образцом.
- Нет сколов и царапин после упаковки.
Этот чек-лист — минимальная база. В зависимости от сложности изделия его можно дополнять: для шкафов-купе добавить проверку хода дверей и роликов, для кухонь — контроль стыковки модулей в линию, для мебели из массива — проверку на отсутствие торцевых трещин после сборки.
Таблица: допуски, которые нужно зафиксировать заранее
| Параметр | Что важно | Почему это нужно |
|---|---|---|
| Размер изделия | допустимое отклонение по длине/ширине/высоте | чтобы не спорить «на глаз» |
| Диагональ | разница диагоналей корпуса | влияет на геометрию и посадку фасадов |
| Зазоры | ширина швов и расстояния между фасадами | определяет внешний вид и работу подвижных частей |
| Плоскостность | отсутствие прогиба и винта | влияет на монтаж и восприятие изделия |
| Цвет | допустимое отличие между партиями | помогает держать стабильный внешний вид |
| Качество поверхности | допустимая шероховатость, наличие рисок | влияет на отделку и тактильные ощущения |
Важно: конкретные допуски зависят от конструкции, материала, технологии и внутреннего стандарта предприятия. Универсальной цифры для всех изделий не существует. Например, для мебели из массива дуба допустимое отклонение по диагонали может быть больше, чем для ламинированного ДСП, потому что дерево «дышит» и со временем немного меняет геометрию. Но эти допуски должны быть осознанными и прописанными, а не взятыми с потолка.
Как выстроить контроль без лишней бюрократии
Хороший контроль качества не должен тормозить цех. Если проверка превращается в бесконечные бумажки, производство начинает обходить её стороной. Я видел предприятия, где ОТК воспринимали как врага, а контрольные листы заполняли задним числом — просто чтобы отчитаться. Толку от такой системы ноль.
Что работает лучше всего
- короткие чек-листы на каждом посту;
- понятные допуски в чертежах и картах;
- фотоэталоны хорошего и плохого качества;
- отдельные точки контроля после критичных операций;
- журнал дефектов с указанием причины;
- обратная связь в цех, а не только в отдел качества.
Фотоэталоны — вообще отличная вещь. Когда у сборщика перед глазами висит фотография «так хорошо» и «так плохо», ему не нужно держать в голове все допуски. Он просто сравнивает. Это снимает кучу споров и ускоряет приёмку.
Полезный принцип
Проверять нужно не всё подряд, а самые рискованные места:
- после операций, которые уже нельзя легко исправить;
- после узлов, где ошибка дорого стоит;
- после этапов, зависящих от настройки оборудования и человеческого фактора.
Например, контроль после раскроя обязателен, потому что недомеренную деталь уже не нарастишь. А контроль после присадки критичен для корпусной мебели, где смещение отверстия на 1 мм даёт перекос всего каркаса. При этом проверять каждый конфирмат на предмет затяжки не нужно — достаточно выборочного контроля и обучения сборщиков правильному усилию.
Типовые ошибки в системе качества
- контроль только на выходе, когда брак уже произведён;
- отсутствие единых допусков;
- проверка «по памяти» вместо стандартов;
- игнорирование влажности и условий хранения;
- смешивание задач ОТК и мастера без зоны ответственности;
- отсутствие анализа повторяющихся дефектов;
- попытка компенсировать плохую технологию «строгим взглядом».
Последний пункт — отдельная боль. Если станок даёт стабильный скол на кромке, никакой контроль на выходе эту проблему не решит. Нужно менять пилу, настраивать подрезной узел или корректировать скорость подачи. Контроль качества не заменяет технологию, он её дополняет.
Как снизить брак на практике
- Настроить входной контроль материалов.
- Зафиксировать допуски для ключевых изделий.
- Ввести контроль после критичных операций.
- Использовать шаблоны и эталоны.
- Обучать сборщиков и отделочников типовым ошибкам.
- Разбирать каждый повторяющийся дефект с причиной, а не только с виновником.
- Не допускать перехода брака на следующий участок.
Обучение — это инвестиция, которая окупается быстрее, чем кажется. Когда сборщик понимает, почему нельзя перетягивать эксцентрик или почему важно соблюдать порядок затяжки крепежа, он перестаёт повторять одни и те же ошибки. А разбор дефектов без поиска виноватых, но с поиском причин создаёт в цехе нормальную рабочую атмосферу, где о проблемах говорят открыто, а не прячут бракованные детали в дальний угол.
Вывод
Контроль качества в мебельном производстве — это система, которая держится на трёх вещах: геометрии, сборке и отделке. Если хотя бы одно звено выпадает, страдает весь продукт. На практике лучше всего работает не «финальная проверка всего», а поэтапный контроль после каждого критичного процесса.
Сильное производство отличается не тем, что у него не бывает брака, а тем, что оно быстро его находит, понимает причину и не даёт ошибке уйти дальше по потоку. Именно так качество становится управляемым, а не случайным. И именно такой подход разделяет тех, кто работает с деревом всерьёз, и тех, кто просто «делает мебель».
FAQ
Что важнее в мебели: внешний вид или геометрия?
Геометрия важнее как основа. Если изделие кривое, хорошая отделка не спасёт впечатление и не улучшит работу фурнитуры. К тому же геометрию сложнее исправить постфактум — проще переделать покрытие, чем пересобрать корпус с нарушенными углами.
Где чаще всего возникает брак?
Чаще всего — на раскрое, присадке, сборке и отделке. Это этапы, где ошибка быстро превращается в заметный дефект. Но первопричина может лежать ещё раньше — в нестабильном сырье или неправильном хранении заготовок.
Можно ли проверять качество только в конце производства?
Нет. Финальная приёмка ловит лишь часть проблем. Основной контроль должен быть поэтапным. Более того, на финале вы видите уже готовое изделие, и если проблема внутри — например, непроклеенный шип или трещина под ламинатом — вы её не обнаружите до тех пор, пока она не проявится у клиента.
Какие инструменты нужны для базового контроля?
Рулетка, угольник, штангенциркуль, уровень, шаблоны, щупы и контрольный лист. Для работы с массивом добавьте влагомер, для контроля отделки — переносную лампу с возможностью менять угол освещения.
Почему два одинаковых шкафа могут выглядеть по-разному?
Из-за разброса в геометрии, разницы в цвете материала, настройке фурнитуры и особенностей отделки. Даже в пределах одной партии плиты могут незначительно отличаться по оттенку, а ручная настройка петель даёт разную картину зазоров. Поэтому стандартизация процессов и контроль на каждом этапе — единственный способ держать стабильный результат от изделия к изделию.